
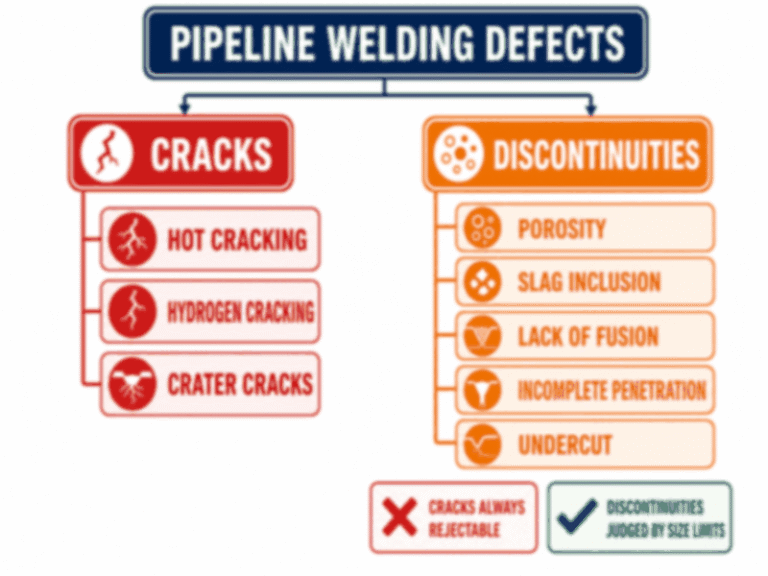
عيوب لحام الأنابيب هي الانقطاعات التي تؤدي إلى عدم قبول اللحام الدائري أو حدوث تسرب أثناء التشغيل، وأكثرها شيوعًا هي المسامية، وشوائب الخبث، ونقص الانصهار، والتغلغل غير الكامل، وتشقق اللحام.
يمكنك تجنبها من خلال اعتماد إجراءات اللحام الخاصة بك، ومراقبة تخزين المواد الاستهلاكية ونظافة الوصلات، واللحام ضمن نطاق المعلمات المعتمدة، والتحقق من كل لحام باستخدام الاختبارات غير المدمرة المناسبة. يشرح هذا الدليل كيفية تكوّن كل عيب شائع في اللحام، وأسباب حدوثه، وكيفية الوقاية منه، وكيفية اكتشافه من قبل المفتشين، ومتى يكون العيب مقبولاً، وكيفية إصلاح اللحامات المعيبة وفقاً للمعايير.
النقاط الرئيسية
- هناك سبعة أنواع من عيوب اللحام التي تهيمن على عمليات الإصلاح الميدانية: المسامية، والخبث المحبوس، وفشل الانصهار، وجذور اللحام غير المملوءة، وأخاديد الحافة، والتشقق، وتفاوتات السطح مثل الرذاذ وعلامات القوس الكهربائي.
- تنتج المسامية والخبث المحبوس في الغالب عن التلوث وسوء تنظيف المسارات بين الطبقات؛ أما حالات فشل الانصهار والجذور غير المملوءة فتنتج في الغالب عن المعلمات والتقنية؛ أما الشقوق فتنتج عن الإجهاد والهيدروجين والتقييد.
- تُعد مواصفات إجراءات اللحام (WPS) بمثابة «عقد الجودة»: فاللحامات التي يتم إجراؤها ضمن نطاق معاييرها نادراً ما تنتج عيوباً تستوجب رفضها.
- تُعتبر الشقوق دائمًا عيوبًا تستوجب الرفض؛ أما المسامية، والخبث المحبوس، والأخاديد عند قاعدة العارضة، فيتم تقييمها وفقًا للحدود الحجمية المنصوص عليها في المواصفات والمرتبطة بسماكة الجدار.
- يُعد الفحص جزءًا من إجراءات الوقاية: فحوصات بصرية لكل لحام، والتصوير الإشعاعي أو الفحص بالموجات فوق الصوتية للتأكد من سلامة الحجم، واختبار الجسيمات المغناطيسية للكشف عن الشقوق عند أطراف اللحام، وفترة انتظار مدتها 48 ساعة للكشف عن التصدع البارد المتأخر.
- يخضع كل إصلاح لفحص متجدد وفقًا لمعيار 100% بنفس معايير القبول المطبقة على اللحام الأصلي.
نظرة سريعة على البيانات الرئيسية: ضوابط جودة اللحام
هذه هي القيم الميدانية التي تعمل طواقمنا وفقًا لها في كل مهمة. وقد تم ذكر كل رقم في هذا الدليل ويمكن ربطه بالمعيار أو الممارسة الميدانية الموضحة في عمود «الأساس»، لذا يُعد الجدول مرجعًا سريعًا أثناء التخطيط لعملية الفحص.
| المعلمة | القيمة | السياق | الأساس |
|---|---|---|---|
| تحميص الأقطاب الكهربائية منخفضة الهيدروجين | 300-400 درجة مئوية | قبل الاستخدام | API 1104 / الشركة المصنعة |
| حامل فرن قضيب | 120-150 درجة مئوية | بين الاستخدامات | الشركة المصنعة |
| حد التعرض للمواد المنبعثة من العلب المفتوحة | 4 ساعات | بعد إخراجها من الفرن | الشركة المصنعة |
| التسخين المسبق للفولاذ الكربوني | 100-150 درجة مئوية | خطر التكثف / القاعدة الميدانية | WPS |
| عتبة الزجاج الأمامي | حوالي 16 كم/ساعة | الحماية من ثاني أكسيد الكربون | التدريب الميداني |
| تأجيل إجراء اختبار التحمل للتشققات قبل الفحص غير التدميري النهائي | 48 ساعة | المفاصل المعرضة لمخاطر الهيدروجين | API 1104 / مواصفات المشروع |
| حد القبول لأخدود مقدمة الحذاء | 1/32 بوصة (0.8 مم) | الجدار المتبقي يتوافق مع التصميم | API 1104 |
ما هي عيوب لحام الأنابيب الأكثر شيوعًا؟
تنقسم العيوب التي تتسبب في إعادة اللحامات للإصلاح إلى مجموعتين: الشقوق والانقطاعات. وتشمل الشقوق: تشققات التصلب، والتشقق البارد المتأخر، وتشققات الحفرة؛ أما الانقطاعات فتشمل: المسامية، والخبث المحبوس، وفشل الانصهار، وجذور اللحام غير المملوءة، وأخاديد الحافة، وتفاوتات السطح مثل الرذاذ وعلامات القوس الكهربائي.
لكل عائلة أسبابها الخاصة، ووسائل الوقاية الخاصة بها، وطرق الكشف الخاصة بها، ولهذا السبب خصصنا لكل منها قسمًا منفصلاً أدناه.
في برامج الإصلاح التي نفذتها فرقنا لصالح المشغلين، شكلت المسامية والخبث المحبوس معًا ما يقارب نصف حالات الرفض الناتجة عن الفحص بالأشعة في تلك المشاريع، في حين سيطرت حالات فشل الانصهار وجذور اللحام غير المملوءة على إصلاحات منطقة الجذر الحرجة.
ويتوافق هذا النمط مع تجربة مقاولي فحص خطوط الأنابيب بشكل عام، ولهذا السبب تكرس فرقنا — التي تحمل مؤهلات في مجال اللحام والإجراءات وفقًا لمعايير API 1104 و ASME B31.4/B31.8 — وقتًا في التنظيف والتقنيات يوازي الوقت الذي تخصصه للعيوب نفسها.
| مجموعة العيوب | المكان الذي يتشكل فيه | السبب الرئيسي | الوقاية الأولية | الكشف الأولي | القبول |
|---|---|---|---|---|---|
| المسامية | معدن اللحام | الغاز الناتج عن التلوث، والمواد الاستهلاكية الرطبة، وفقدان الحماية | حافة مائلة نظيفة، أقطاب كهربائية جافة، حماية من الرياح | RT، VT | محدود الحجم؛ رفض العناقيد/الثقوب الدودية |
| شوائب الخبث | بين المرات، الجذر | ضعف التنظيف بين المراحل، انخفاض التيار | قم بالتنظيف في كل مسار، واستخدم تيارًا كافيًا | RT، UT | الحجم المحدود مقابل سماكة الجدار |
| عدم الاندماج | الجانب المائل، الحد الفاصل بين الممرات | انخفاض مدخلات الحرارة، زاوية غير صحيحة، تلوث | المعلمات والتقنية الصحيحة | UT، RT | العيوب المسموح بوجودها في اللحامات الحلقية |
| اختراق غير كامل | جذر المفصل | فجوة جذرية مغلقة، تربة كثيفة، تيار جذري منخفض | التحكم في التسوية، تقنية طبقة اللحام الجذرية | RT، UT | العيوب المسموح بوجودها في اللحامات الحلقية |
| التقليص السفلي | أطراف اللحام | تيار عالي، قوس طويل، حركة سريعة | التحكم في المعلمات والتقنيات | فيرمونت، مونتانا | حتى 1/32 بوصة (0.8 مم) شريطة أن يكون الجدار سليمًا |
| تشقق اللحام | معدن اللحام، المنطقة المتأثرة بالحرارة | الإجهاد، الهيدروجين، التقييد، التلوث | التسخين المسبق، المواد الاستهلاكية منخفضة الهيدروجين، ملء الحفر | MT، UT، RT | قابل للرفض دائمًا |
| الرذاذ وضربات القوس الكهربائي | سطح الأنبوب المحيط | معلمات خاطئة، وتوصيل أرضي غير جيد | المعلمات والتحكم الأرضي | VT | مستحضرات تجميل؛ تم تنظيفها وفقًا للمواصفات |
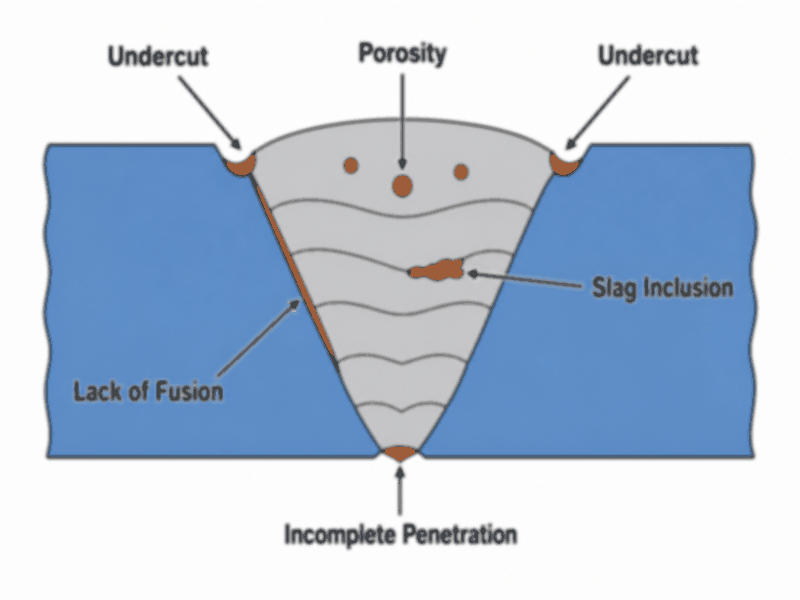
الشكل 1. يُظهر المقطع العرضي لللحام المحيطي الأماكن التي تتشكل فيها كل عيوب اللحام الشائعة: الأخاديد السطحية عند الحافة، والتجاويف والمواد المساعدة المحبوسة داخل معدن اللحام، وفشل الانصهار عند جانب الشطبة، وجذر غير مملوء.
ما أسباب حدوث عيوب اللحام في خطوط الأنابيب؟
نادرًا ما تكون عيوب لحام الأنابيب عشوائية. فكل عيب تقريبًا يُعزى إلى أحد الأسباب الجذرية الخمسة التالية: التلوث، والمواد الاستهلاكية، والمعلمات، والتقنية، والبيئة، مع اعتبار ملاءمة الوصلة عاملاً سادسًا؛ لأن سوء الشكل الهندسي يجعل من الصعب الحفاظ على جميع عوامل التحكم الأخرى.
- التلوث: يُعد الصدأ والزيت والطلاء والرطوبة والماء الموجود على الحافة المائلة مصدرًا للغاز الذي يتسبب في حدوث المسامية، كما يُشكلون الشوائب التي تحبس الخبث.
- المواد الاستهلاكية: تؤدي الأقطاب الرطبة، وغاز الحماية منتهي الصلاحية، وحجم معدن الحشو غير المناسب إلى تغيير كل من التركيب الكيميائي ومدخلات الحرارة في اللحام.
- المعلمات: فإن التيار والجهد وسرعة الحركة خارج النطاق المحدد تؤدي إلى توليد حرارة زائدة أو ناقصة، وهو ما يتسبب في معظم حالات فشل الاندماج، وعدم ملء الجذور، وأخاديد الحافة.
- التقنية: تخضع زاوية السير وعرض النسيج وطول القوس وملء الحفرة لسيطرة عامل اللحام، وهي العوامل التي تحدد ما إذا كان حوض الانصهار سيغطي الجدران الجانبية وأطراف اللحام أم لا.
- البيئة: تقوم الرياح بإزالة الغاز الواقي، وتضيف الرطوبة الماء، وتؤدي درجة الحرارة المنخفضة إلى زيادة معدل التبريد الذي يؤدي بدوره إلى تصلب المنطقة المتأثرة بالحرارة.
- التركيب: فجوة الجذر، وسماكة السطح، وزاوية الشطبة، والمحاذاة التي تتجاوز نطاق مواصفات إجراءات اللحام (WPS)؛ كلها عوامل تحول الإجراء السليم إلى لحام معيب.
لكل سبب عامل تحكم قابل للقياس. فالرياح التي تتجاوز سرعتها 16 كم/ساعة تقريبًا تزيل الطبقة الواقية من ثاني أكسيد الكربون وتؤدي إلى ظهور مسامات، لذا نقوم بتركيب حواجز واقية من الرياح في المواقع المفتوحة. أما الرطوبة التي تسبب التكثف، أو هطول المطر على الحافة المائلة المُعدة، فتستلزم تنظيف الوصلة وتسخينها مرة أخرى؛ وتتمثل قاعدتنا الميدانية في تسخين الفولاذ الكربوني مسبقًا إلى درجة حرارة تتراوح بين 100 و150 درجة مئوية لإزالة الرطوبة السطحية قبل وضع الحافة الأولى. يتم فحص الملاءمة باستخدام مقاييس الفجوة والسطح على كل وصلة، ويتم قياس الانحناءات الناتجة عن الثني البارد للأنابيب بنفس الطريقة، لأن الانحناء الذي يشوه الفجوة يجعل اللحام المحيطي يبدأ من عيب.
مسامية اللحام: الأسباب والوقاية
تُعرف مسامية اللحام بأنها الغاز المحبوس في معدن اللحام أثناء التصلب على شكل تجاويف مستديرة أو ممدودة، وهي أكثر أنواع الانقطاعات التي تستدعي الرفض شيوعًا في الصور الشعاعية. وعادةً ما تكون المسام المتناثرة مجرد عيب شكلي، أما المسام المتجمعة والثقوب الدودية الممدودة فتقلل من المقطع الحامل للحمل، ولذلك يتم التعامل معها بصرامة أكبر بكثير.
تتشكل المسامية في لحام الأنابيب عندما لا يتمكن الغاز المذاب في حوض الانصهار من الخروج قبل أن يتجمد المعدن. ويأتي هذا الغاز من الرطوبة أو الصدأ أو الزيت أو الطلاء الموجود على الحافة المائلة، ومن طلاءات القطب الكهربائي الرطبة، ومن غاز الحماية المفقود بسبب الرياح أو تسربات الخراطيم، ومن سرعات التقدم السريعة جدًّا التي تجعل حوض الانصهار يتجمد بسرعة أكبر من أن يسمح بإطلاق الغاز.
- المسامية المتناثرة: تنتشر المسام المنفصلة عبر منطقة اللحام، وعادةً ما يكون ذلك نتيجة لتلوث طفيف أو مواد استهلاكية رطبة قليلاً.
- مسامية الكتلة: مجموعة كثيفة من المسام، تنشأ عادةً من جيب تلوث محلي مثل بقعة صدأ أو قطرة ماء.
- مسامية الثقب الدودي: تجاويف ممدودة ومتفرعة تمتد في اتجاه التصلب، ناتجة عن تولد كميات كبيرة من الغاز والتجميد السريع.
- مسامية الحفرة: تتركز المسام في حفرة اللحام عند حاجز القوس، حيث يتجمع الغاز أثناء انسحاب القوس.
تتبع إجراءات منع المسامية في اللحام مصادر الغاز. قم بتنظيف أسطح الوصلات ومسافة 25 مم على كل جانب من الحافة المائلة حتى الوصول إلى المعدن العاري، وأعد التنظيف بعد هطول المطر أو تكوّن الندى ليلاً. قم بتسخين الأقطاب الكهربائية منخفضة الهيدروجين عند درجة حرارة تتراوح بين 300 و400 درجة مئوية، وحافظ على درجة حرارتها عند 120-150 درجة مئوية، وقم بالحد من تعرضها للهواء لمدة أربع ساعات.
تحقق من تدفق الغاز والخراطيم قبل كل نوبة عمل، وقم بحماية القوس من الرياح، وحافظ على سرعة التقدم ضمن النطاق المحدد في مواصفات اللحام (WPS). وعندما يكون التكثف محتملًا، استخدم درجة حرارة تسخين مسبق تتراوح بين 100 و150 درجة مئوية لتجفيف الوصلة، وحافظ على هذه الدرجة حتى يظل السطح جافًا.
يقيّم المعيار المسامية بناءً على الحجم والتوزيع وسماكة الجدار: تُعتبر المسام الصغيرة المتناثرة ضمن الحدود المسموح بها مقبولة، في حين تُعتبر المسام المتجمعة، والثقوب الطويلة الشبيهة بالديدان، والمسام السطحية التي تتجاوز الحدود المسموح بها غير مقبولة. في مراجعاتنا الخاصة للأشعة السينية، تعزى معظم حالات رفض المسامية إلى سبب واحد: حافة مائلة تم تنظيفها قبل ساعات، ثم تعرضت للمطر، وتم لحامها دون إعادة تنظيفها. ولم يكلف الإصلاح شيئًا سوى تمريرة ثانية بالمطحنة.
شوائب الخبث: الأسباب والوقاية
الخبث هو بقايا مادة التذويب غير المعدنية المحبوسة داخل معدن اللحام أو بين طبقات اللحام، والتي تتركها عمليات اللحام بالقضيب (SMAW) أو اللحام بالأسلاك ذات النواة المذابة (FCAW). ويظهر في الصور الشعاعية على شكل علامات داكنة غير منتظمة، وعلى أسطح الكسر على شكل شوائب هشة تعمل كمركّزات للإجهاد.
ويحدث تراكم الخبث عندما لا يتم تنظيف المسار السابق تمامًا، أو عندما يكون التيار منخفضًا جدًّا بحيث لا يطفو الخبث إلى الخارج، أو عندما يكون الوصلة ضيقة جدًّا بحيث يتعذر على عامل اللحام الوصول إلى الزوايا، أو عندما تؤدي التقنية المستخدمة إلى تدفق الخبث المنصهر أمام القوس الكهربائي وتجمُّده داخل اللحام. وتعد طبقة الجذر وأطراف كل طبقة من أفضل الأماكن التي يختبئ فيها.
الوقاية هي أحد مبادئ التنظيف. قم بإزالة كل الخبث بعد كل مسار باستخدام مطرقة إزالة الخبث وفرشاة كهربائية، بما في ذلك أطراف اللحام وزوايا الشطبة، حيث يلتصق الخبث بشدة. قم باللحام باستخدام التيار وسرعة التحرك المحددين في وثيقة إجراءات اللحام (WPS) بحيث يتبع بركة الخبث القوس بدلاً من أن يتجمد أمامه. في الوصلات الضيقة، قم بزيادة زاوية الشطبة أو استخدم قطبًا كهربائيًّا أصغر حجمًا لتمريرات التعبئة.
يُعد تدفق اللحام المحبوس أكثر من مجرد مشكلة شكلية: فهو يؤدي إلى تركيز الإجهاد ويمكن أن يتسبب في حدوث تشققات أثناء التشغيل، لا سيما في خطوط الأنابيب الحمضية حيث يُعد التحكم في الصلابة أمرًا بالغ الأهمية بالفعل. ويحدد المعيار حجمه بناءً على سماكة الجدار، وأي شوائب تقلل من سماكة الجدار الفعالة إلى ما دون القيمة التصميمية تُعتبر غير مقبولة. تجعل قواعد موقعنا من التنظيف بين الطبقات بوابة جودة: لا يتم وضع طبقة جديدة حتى تجتاز الطبقة السابقة الفحص البصري، لأن إزالة خط الخبث المدفون في اللحام تكلف أكثر بكثير من تكلفة منعه.
عدم حدوث الاندماج: الأسباب والوقاية
يُقصد بـ«عدم الانصهار» فشل معدن اللحام في الانصهار مع المعدن الأساسي أو مع طبقة لحام سابقة، مما يترك واجهة مستوية تشبه الشق داخل الوصلة. ويتشكل هذا العيب على الجدار الجانبي للشطبة، أو عند الجذر، أو بين الطبقات، وهو أخطر عيوب الانقطاع لأن الفجوة المستوية تنتشر تحت تأثير الإجهاد ودورات الضغط.
يحدث ذلك عندما يكون مدخل الحرارة منخفضًا جدًّا بحيث لا يكفي لإذابة المعدن الأساسي، أو عندما تكون زاوية الحركة موجهة بالقوس بعيدًا عن الجدار الجانبي، أو عندما يكون السطح ملوثًا، أو عندما يكون القطب أكبر من اللازم بالنسبة للوصلة، أو عندما يدفع «انحراف القوس المغناطيسي» القوس بعيدًا عن الحافة المائلة. وهو عيب في التقنية والمعلمات، ولهذا السبب يتكرر في المواضع الصعبة وفي مسارات الجذر الطويلة.
يمكن منع حدوث ذلك من خلال اللحام ضمن نطاق المعلمات المحددة: تيار مناسب لحجم الوصلة، وزاوية تحرك تحافظ على بقاء القوس على الحافة الأمامية لحوض الانصهار، وتباطؤ سرعة التحرك حيثما تنص إجراءات اللحام (WPS) على ذلك، والتنظيف الكامل لأسطح الوصلة. استخدم نمطًا متعرجًا يصل إلى كلا الجدارين الجانبيين في تمريرات التعبئة، وقم بتصحيح انحراف القوس المغناطيسي عن طريق إعادة وضع مشبك التأريض بدلاً من مقاومة القوس.
يكتشف الاختبار بالموجات فوق الصوتية الفجوة المستوية الضيقة بموثوقية أكبر بكثير من التصوير الإشعاعي، لأن السطح البيني المغلق يعكس الصوت بحدة بينما يمر شعاع الأشعة السينية عبره مباشرةً. وتعتبر المعايير هذه الحالة مرفوضة في اللحامات المحيطية. وفي المئات من برامج اللحامات المحيطية التي أنجزناها، ظهرت هذه الحالة في أغلب الأحيان في جذور اللحامات والجدران الجانبية من النوعين 5G و6G، أي بالضبط في الأماكن التي يكون فيها رؤية عامل اللحام أضعف وأكثرها تقييدًا.
الاختراق غير الكامل: الأسباب والوقاية
الاختراق غير الكامل هو عدم ملء جذر الوصلة، وبالتالي لا يمتد اللحام عبر سماكة الجدار بالكامل. وهو يؤدي إلى تركيز إجهاد الخدمة بالكامل عند شق الجذر، ويُعتبر عيبًا يستوجب رفض اللحامات الدائرية.
ويحدث ذلك عندما تكون الفجوة الجذرية صغيرة جدًّا أو عندما تكون طبقة اللحام سميكة جدًّا بحيث يتعذر على القوس الوصول إلى الجذر، أو عندما يكون تيار الجذر منخفضًا جدًّا، أو عندما تتحرك طبقة الجذر بسرعة كبيرة جدًّا، أو عندما يؤدي الشريط الداعم أو مشبك المحاذاة الداخلي إلى إخراج الوصلة عن محاذاة. وفي عملية لحام الأنابيب ذات الجذر المفتوح، تُعد طبقة الجذر هي المكان الذي يتحدد فيه نجاح أو فشل الاختراق.
يبدأ الوقاية منذ مرحلة التركيب. قم بقياس فجوة الجذر والتلامس عند كل وصلة باستخدام مقياس، وحافظ على المحاذاة باستخدام مشبك محاذاة داخلي، واضبط تيار الجذر عند الحد الأعلى من نطاق WPS الخاص بموضع الوصلة. قم بلحام الجذر بتقنية محكومة تذيب الحافة، وافحص طبقة الجذر بصريًّا من الداخل أو باستخدام مرآة قبل البدء في طبقات التعبئة، عندما لا يزال التصحيح أقل تكلفة.
بناءً على خبرتنا، فإن معظم الفجوات الجذرية في المهام المؤتمتة تعزى إلى انحراف التجميع: فقد انسدت الفجوة على مدار مسار لحام طويل ولم يقم أحد بإعادة قياسها. وينطبق نفس المبدأ على عمليات ربط خطوط الأنابيب، حيث يُقاس التجميع مرة واحدة ويُفترض أنه سيظل ثابتًا. لكن هذا ليس صحيحًا؛ لذا يجب قياس كل وصلة.
تساقط الشعر من الجوانب: الأسباب والوقاية
يُعرف «التجويف السفلي» (Undercut)، الذي يُسمى أيضًا «أخدود حافة اللحام» أو «التجويف السفلي»، بأنه الأخدود الذي يتشكل في سطح الأنبوب على طول حافة اللحام، والذي لم يملأه معدن اللحام، تاركًا شقًا حادًا عند حافة حبيبة اللحام. وهو يقلل من السطح الحامل للحمل ويؤدي إلى ظهور بؤرة زيادة الإجهاد في المكان الذي تبدأ فيه شقوق التعب بالضبط.
ويحدث ذلك عندما يكون التيار مرتفعًا جدًّا، أو يكون القوس طويلًا جدًّا، أو تكون سرعة الحركة سريعة جدًّا، أو تنحرف زاوية القطب عن أطراف اللحام، أو يكون النسيج عريضًا لدرجة أن أطراف اللحام تتصلب قبل أن يتدفق المعدن المنصهر عائدًا. تعد عمليات اللحام الرأسية الصاعدة في الوضعين 5G و6G من المواقع الكلاسيكية لأن الجاذبية تفرغ حوض الانصهار من أطراف اللحام.
يمكن منع حدوث ذلك من خلال استخدام تيار WPS، والحفاظ على قوس كهربائي قصير، والحفاظ على زاوية السير الصحيحة، والحد من عرض التمايل إلى حوالي ضعفين إلى ثلاثة أضعاف قطر القطب الكهربائي، والتوقف لفترة وجيزة عند كل نقطة بداية حتى تملأ بركة الانصهار الأخدود. قم بتخفيض التيار قليلاً عند ظهور الأخدود بدلاً من تسريع سرعة المرور.
يكتشف الفحص البصري معظم الأخاديد الموجودة عند أطراف القضبان، بينما يكشف الفحص بالجسيمات المغناطيسية الشقوق الضيقة التي تفوتها العين. ويسمح المعيار بوجود أخدود عند طرف القضيب بعمق يصل إلى 1/32 بوصة (0.8 مم) شريطة أن يظل سمك الجدار المتبقي مطابقًا للسمك التصميمي، ويشترط إجراء إصلاح عندما يكون العمق أكبر من ذلك. وهو عيب في اللحام يقوم مفتشونا بفحصه أولاً، لأنه أسهل ما يمكن ملاحظته وأسهل ما يمكن إغفاله عند إجراء عملية لحام على عجل.
تشققات اللحام: التشققات الساخنة، والتشققات الباردة، والتشققات الحفرية
تُعد الشقوق أخطر عيوب الانقطاع لأنها حادة ومستوية وتتوسع أثناء التشغيل. وبموجب معيار API 1104 (القسم 9، معايير القبول) ومعيار ASME B31.4/B31.8، يُعتبر أي شق في اللحام الدائري سببًا لرفض المنتج بغض النظر عن حجمه، لذا فإن المسألة الوحيدة هي الوقاية. هناك ثلاث فئات رئيسية من الشقوق ذات أهمية في أعمال خطوط الأنابيب: تشققات التصلب، والتشققات الباردة المتأخرة، والشقوق الحفرية.
التشقق الحراري (التشقق الناتج عن التصلب)
تتشكل التشققات الساخنة في معدن اللحام أثناء تصلبه، عندما يتجمع الكبريت والفوسفور عند خط الوسط، وتحدث تمزقات في حبة اللحام المتقلصة والمقيدة على طول الغشاء السائل. وتظهر هذه التشققات فور الانتهاء من اللحام، وعادةً ما تكون على خط وسط حبة اللحام، وتزداد احتمالية حدوثها في حالة الحبات العريضة، والقيود الشديدة، ومعدن الحشو الذي يحتوي على مستويات عالية من الشوائب.
يمكن منع حدوث ذلك باستخدام معدن ملء منخفض الكبريت والفوسفور، وتحقيق التوازن في نسبة عرض الحبيبة إلى عمقها بحيث تبلغ حوالي 1:1، والتحكم في التثبيت حيثما يسمح التصميم بذلك، والتسخين المسبق لإبطاء معدل التبريد. تُعد الشقوق الحفرية النوع الناتج عن انقطاع القوس من نفس الآلية، حيث يتقلص حوض الانصهار دون وجود معدن ملء؛ ويتم منعها عن طريق ملء الحفرة قبل قطع القوس، إما يدويًّا أو باستخدام وظيفة ملء الحفرة الموجودة في مصادر طاقة اللحام الأوتوماتيكية.
التكسير البارد (التكسير الهيدروجيني)
التشقق البارد، الذي يُعرف أيضًا باسم التشقق الهيدروجيني أو التشقق الناجم عن الهيدروجين، هو التشقق المتأخر الذي يحدث في معدن اللحام أو المنطقة المتأثرة بالحرارة، والذي يظهر بعد مرور ساعات إلى أيام من اللحام، نتيجة للتفاعل المشترك بين الهيدروجين القابل للانتشار، والبنية المجهرية الصلبة، وإجهاد الشد. ويمكن الوقاية منه باستخدام مواد استهلاكية منخفضة الهيدروجين، والتسخين المسبق، والتحكم بين المراحل، والتسخين اللاحق، والفحص بعد مرور 48 ساعة، ويتم تناول هذا الموضوع بالتفصيل في دليلنا المنفصل حول التصدع الهيدروجيني في لحام خطوط الأنابيب.
تفرض عمليات اللحام أثناء التشغيل، مثل الحفر الساخن، مجموعة ثانية من القيود: فالأنبوب ممتلئ وتحت الضغط، لذا فإن اختراق المعدن والتبريد السريع لمنطقة اللحام يزيدان من كل من المسامية وخطر التشقق البارد. وتُنفَّذ هذه الأعمال باتباع إجراءات خاصة، وحدود أقل لمدخلات الحرارة، وغالبًا باستخدام معدات الحفر الساخن التي تم تحديد أبعادها وتأهيلها لتناسب حالة الخط بالضبط.
التشقق الناتج عن إعادة التسخين والتشقق الرقائقي
Reheat cracking occurs during post-weld heat treatment or high-temperature service in thick-wall, creep-resistant steels, and lamellar cracking tears the parent plate in the through-thickness direction under high restraint. Both are rare in ordinary carbon steel pipelines and are controlled by material selection, joint design, and qualified heat treatment procedures rather than by daily field technique.
The practical message is that cracks are prevented, not repaired cheaply. When a crack is found, it is cut out completely, the removal is verified, and the joint is re-welded and re-inspected; a repair that hides a crack tip guarantees it will return.
How to Prevent Pipeline Welding Defects: 7 Field Rules
Prevention is a system, not a checklist, and most welding defects can be prevented with the seven rules below working together. Each rule is written into the qualified procedures our crews use on pipeline construction, maintenance, and repair jobs, and skipping one multiplies the risk of the others.
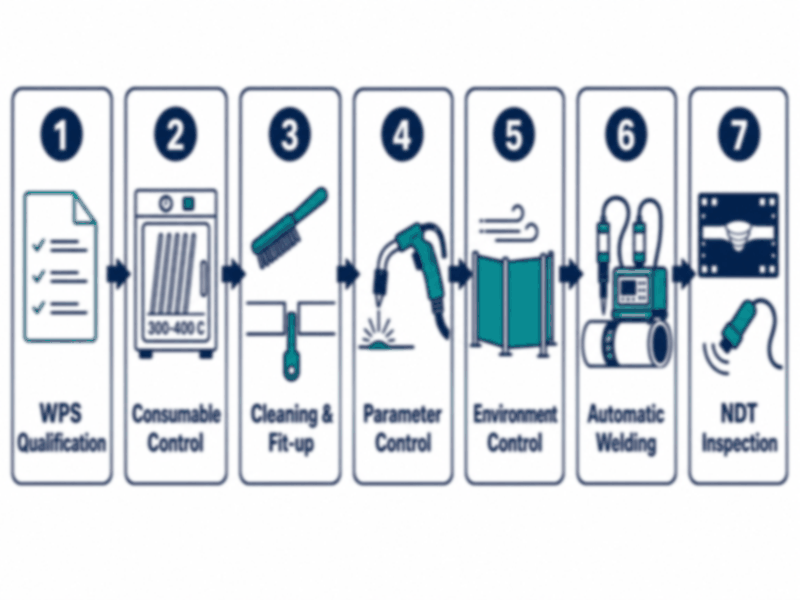
Figure 2. A seven-stage field workflow prevents pipeline welding defects from procedure qualification to final inspection.
1. Qualify the WPS and Weld Inside It
The welding procedure specification fixes the process, consumables, current range, travel speed, preheat, interpass temperature, and positions, and a WPS qualified to API 1104 has already proven the combination produces sound welds. Our crews treat any parameter reading outside the WPS range as a stop-work event: the weld is halted, the cause is found, and the joint is evaluated before work resumes. The procedure is not a suggestion; it is the baseline that makes every other rule measurable.
2. Control Consumables From the Oven to the Arc
Consumables carry hydrogen and moisture directly into the weld. Bake low-hydrogen electrodes at the manufacturer’s temperature, typically 300-400 °C, hold them in rod ovens at 120-150 °C, and limit opened-can exposure to four hours. Check shielding gas flow and hoses before each shift, and store filler wire and fluxes in dry, sealed conditions.
In our welding department, opened electrode cans are marked with the time they left the oven, and a rod exposed too long is scrapped, not reused. The rule costs almost nothing and eliminates the largest single source of porosity.
3. Clean, Dry, and Fit the Joint
Clean the joint faces and 25 mm on each side down to bare metal, dry the bevel with a preheat temperature of 100-150 °C where condensation is possible, and verify root gap, land, bevel angle, and alignment with gauges on every joint. Internal line-up clamps hold alignment through the root pass, and misalignment beyond the WPS allowance is corrected before welding, not during it.
Fit-up includes the fittings and bends that feed the weld line. A bend made with pipeline cold bending that distorts the gap or wall thickness in the weld zone starts the girth weld from a defect, so we measure the weld prep on every bend as carefully as on every straight pipe joint.
4. Weld With Correct Parameters and Technique
Set current, voltage, and travel speed from the welding procedure specification, hold the travel angle that keeps the arc on the pool edge, limit weave width, fill craters, and match technique to the position. Root passes on the 5G and 6G positions deserve the most attention because they have the least visibility, and they are where the pipeline welding positions differ most in difficulty.
Technique errors do not announce themselves until the film or the scan, so we verify the root pass visually before the fill passes. Correcting a root defect at that point is a grinder job; correcting it after the weld is complete is a cut-out job, which typically costs several times the original weld pass and adds days to a tie-in schedule.
5. Control the Environment
Wind strips shielding gas and produces porosity; humidity and rain add moisture; cold increases cooling rate and hardness. Erect wind screens above roughly 16 km/h, stop welding in rain, preheat to dry the joint, and raise the temperature in cold weather per the WPS.
On a recent 36-inch tie-in on a coastal project, humidity was high enough that condensation formed on the bevel within minutes of cleaning. We heated the joint and kept it hot until the surface stayed dry, checking the temperature with an infrared gun before every pass. The radiography came back clean; the discipline is what made it clean.
6. Use Automatic Welding for Consistency
Automatic pipeline welding removes the human variables of travel speed, arc length, and weave width, which are the variables behind most fusion failures and toe grooves. Dual-torch systems on large-diameter pipe hold the parameters within tight tolerances and log them for every weld, giving inspectors a record instead of a memory.
Automatic welding does not replace the WPS or the other six rules; it makes them easier to hold. On our large-diameter projects, we pair automatic pipeline welding with manual root passes where the WPS calls for them, and the parameter logs go into the weld book with the radiographs. If automatic welding is new to your project, our welding engineers will review your WPS and NDT requirements and recommend the right process, usually within 24 hours.
7. Inspect Every Weld, Hold the High-Risk Ones
Welding inspection is the last prevention rule because it catches what the first six missed. Visual testing is applied to every weld, radiography or ultrasonic testing per the code and contract, magnetic particle testing on surface-critical toes, and a 48-hour hold before final NDT where hydrogen cracking is a risk. Hardness surveys verify the microstructure on high-strength or sour-service welds.
The inspection result feeds back into the process: a defect pattern from the first welds of a run changes the next welds, not just the rejected ones. That feedback loop is why our rejection rates drop across a project as the crew, the procedure, and the inspection settle into each other.
How Do You Detect Pipeline Welding Defects? NDT Methods Compared
The different types of welding defects each have a detection method that finds them best, and a welding inspection program uses several methods together because no single one sees everything. Visual checks are the baseline, volumetric methods look inside the weld, and surface methods find toe and surface cracks.
| NDT method | Defects it detects | Strengths | Limitations |
|---|---|---|---|
| Visual testing (VT) | Toe grooves, spatter, arc strikes, bead profile, surface porosity | Fast, cheap, applied to every weld | Surface only |
| Radiographic testing (RT) | Porosity, entrapped slag, unfilled roots, gross fusion failures | Permanent film or digital record | Low sensitivity to tight planar cracks |
| Ultrasonic testing (UT, PAUT) | Fusion failures, cracks, slag, unfilled roots, wall loss | Excellent for planar defects; phased array adds imaging | Requires skilled operators and couplant |
| Magnetic particle testing (MT) | Surface and near-surface toe cracks | Fast, sensitive to tight surface cracks | Ferromagnetic materials only |
| Penetrant testing (PT) | Surface-opening defects and porosity | Simple, works on any material | Surface only; requires clean surface |
Cross-country pipeline girth welds are typically inspected by radiographic testing or ultrasonic testing at the code-required percentage, with MT on the toes of high-risk welds and visual testing on every joint. Our full inspection sequence, including hold times and acceptance rules, is covered in our pipeline welding inspection checklist. Not sure which NDT combination your code and contract require? Send us your project specification for a free inspection plan review.
When Is a Pipeline Welding Defect Acceptable?
Acceptance is decided by the code named in the contract, usually API 1104 Section 9 for cross-country pipelines, with ASME B31.4 and B31.8 for liquid and gas transmission systems, and by the project specification on top of the code. Welding inspection does not judge by eye; every indication is compared against the code’s size limits.
- Cracks: never acceptable in any form, any size, or any location.
- Porosity: small scattered pores within the code limits are acceptable; cluster porosity, wormholes, and surface porosity above the limits are not.
- Entrapped slag: limited by size relative to wall thickness; inclusions that reduce the effective wall below design are rejectable.
- Fusion failures and unfilled roots: rejectable in girth welds because both act as planar stress raisers at the root and sidewall.
- Undercut: acceptable up to 1/32 in (0.8 mm) deep where the remaining wall meets design; deeper grooves are repaired.
- Spatter and arc strikes: cosmetic; cleaned per project spec, not a structural acceptance item.
The practical rule we give every inspector and welder: when in doubt, the indication is measured against the code table, not argued about on site. Our NDT interpreters mark every indication against the acceptance criteria in the inspection procedure, and the weld book records the disposition, so an accepted weld is accepted on paper, not on memory.
How Are Defective Pipeline Welds Repaired?
Defective pipeline welds are repaired in two ways, depending on the defect. Surface defects such as toe grooves, spatter, and shallow surface porosity are ground and blended to a smooth contour and verified with MT or penetrant testing. Volumetric and planar defects require removing the complete defect, which usually means cutting out the weld and re-welding the joint.
For a cut-out, the weld is removed with a pipeline cutting machine to a clean bevel, the area is cleaned and inspected to confirm the defect is gone, and the joint is re-welded with the same qualified procedure as the original weld. The weld repair is then inspected 100% with the same non-destructive testing methods and acceptance criteria as the original, because a repair weld is a new weld with all the same risks.
A weld repair is a second thermal cycle on already-cycled material, which is why cold cracking risk rises on repaired high-strength joints and why low-hydrogen consumables and delayed inspection apply to the repair exactly as they did to the original weld. In our pipeline repair work, the failures we see are almost always from cutting out only the visible indication and re-welding over the hidden defect. Cutting out the complete defect, verifying removal, and re-inspecting 100% is not optional; it is the repair. Where a weld cannot be repaired in place, our crews can rehabilitate or replace the affected section using trenchless pipeline repair methods.
الأسئلة الشائعة
What is the most common pipeline welding defect?
The most common types of welding defects in pipelines are porosity and entrapped slag. Both come from contamination and cleaning gaps rather than difficult welding conditions, and both are prevented with clean bevels, dry consumables, and thorough interpass cleaning.
What causes porosity in pipeline welding?
Porosity in pipeline welding is caused by gas trapped in the solidifying weld metal. The gas comes from moisture, rust, oil, or paint on the bevel, damp electrode coatings, shielding gas lost to wind, hose leaks, or travel speeds so fast that the pool freezes before the gas escapes.
What is the difference between lack of fusion and incomplete penetration?
Fusion failure is the failure of weld metal to bond with the base metal or a previous pass, usually at the sidewall or interpass boundary. An unfilled root leaves the root faces unjoined; both are planar, stress-raising defects and both are rejectable in girth welds.
Are cracks ever acceptable in pipeline welds?
No. Any crack in a pipeline girth weld is rejectable regardless of size or location, and because cracks grow in service, the standard response is complete removal of the cracked weld and re-welding, not acceptance.
How much undercut is allowed in a pipeline weld?
The code permits a toe groove up to 1/32 in (0.8 mm) deep where the remaining wall still meets the design thickness. Deeper grooves are repaired by grinding and blending, or by weld build-up followed by re-inspection.
What is the best NDT method for pipeline girth welds?
No single method is best; the combination matters. Radiographic testing or ultrasonic testing verifies volumetric soundness, phased array is superior for planar defects, and MT finds toe cracks on the surface. See our pipeline welding inspection checklist for hold times and acceptance rules.
Can a defective pipeline weld be repaired?
Yes. Surface defects are ground and blended; volumetric and planar defects are cut out completely and re-welded with the qualified procedure. Every weld repair is re-inspected 100% with the same NDT methods and acceptance criteria as the original weld.
Does automatic welding eliminate welding defects?
No, but it removes the human variables behind most of them: automatic pipeline welding holds travel speed, arc length, and weave within tight tolerances and logs the parameters. The WPS, consumable control, cleaning, and inspection still govern the result.
What is the difference between porosity and slag inclusion?
Porosity is gas trapped in the solidifying weld metal as round or elongated cavities, while slag inclusion is non-metallic flux residue trapped inside the weld or between passes. Porosity comes from contamination and damp consumables; slag comes from incomplete interpass cleaning and low current.
How long should you wait before NDT after welding?
Hold high-risk girth welds for 48 hours before final non-destructive testing, because hydrogen-induced cracking is delayed and can appear days after welding. The 48-hour hold is a standard project-specification requirement for joints exposed to hydrogen risk.
Where do pipeline welding acceptance criteria come from?
Acceptance criteria come from the code named in the contract, usually API 1104 Section 9 for cross-country pipelines, with ASME B31.4 and B31.8 for transmission systems. The project specification adds requirements on top of the code, and every indication is measured against the code tables rather than judged by eye.
Do automatic and manual welding differ in defect repair rates?
Automatic pipeline welding produces more consistent fusion and fewer toe defects because it removes the human variables of travel speed, arc length, and weave width. Manual welding keeps the advantage in tight positions, but its repair rates depend on welder skill and qualification, so the procedure and the inspection still decide the outcome.
Unsure which defects are hiding in your girth welds? Send us your pipe grade, wall thickness, welding process, and NDT results. Our welding engineers will review the defect pattern and confirm the prevention measures within 24 hours.
Most welding defects in pipelines are preventable. The system that eliminates the majority of field rejections is a chain of controlled inputs: clean joints, dry consumables, a qualified procedure held inside its parameter window, controlled technique, controlled environment, and inspection that feeds back into the process. Porosity and entrapped slag come from contamination and cleaning; fusion failures and unfilled roots come from parameters and technique; cracks come from stress, hydrogen, and restraint. Each family has a known cause, a known prevention, and a known detection method, and none of them survives a disciplined system for long.
In our pipeline construction, repair, and maintenance work, the joints that fail are almost always the ones where a control was skipped: a damp rod, a rained-on bevel, a fit-up that drifted, or an inspection that was rushed. The weld that passes the system is the weld that passes the years.
If you are planning pipeline construction, pipeline maintenance, repair, hot tapping, or line stopping, work with a team that treats defect prevention as routine. JSW has completed more than 1,200 hot tap and line stopping jobs and hundreds of pipeline girth weld programs across Asia, the Middle East, Africa, and South America, with welder and procedure qualifications to API 1104 and ASME B31.4/B31.8, backed by our own line of hot tapping machines, line stopping plugs, and pipeline cutting machines.
Where a line is beyond repair, our crews so handle trenchless pipeline repair, horizontal directional drilling, and microtunneling for replacement crossings. Send us your pipe grade, wall thickness, welding process, and service, and our engineers will confirm the defect prevention and inspection measures for your job and provide a quotation, usually within 24 hours





































 English
 Arabic
 Russian
 Spanish
 French
 Vietnamese
 Polish
 Thai
 Indonesian
 Turkish
 Portuguese