
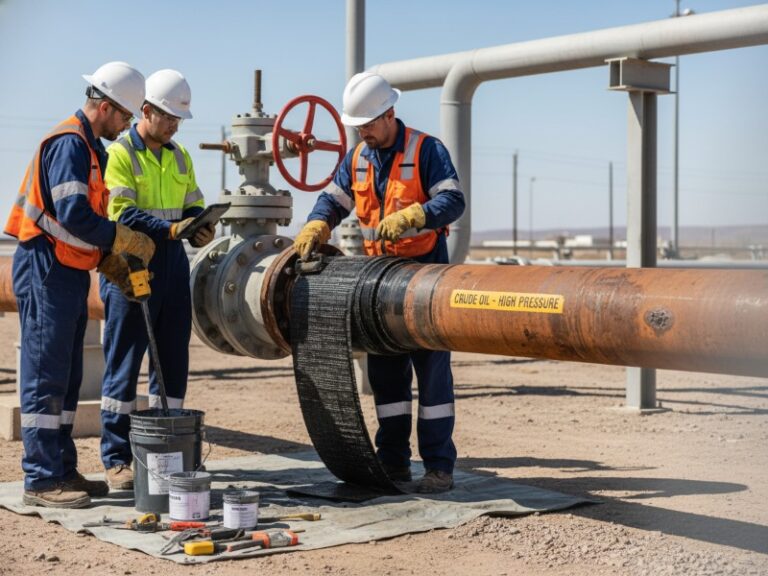
Les normes ISO 24817 et ASME PCC-2 Partie 4 régissent la réparation par enrobage composite des canalisations sous pression. La norme ISO 24817 repose sur une conception basée sur la performance qui permet des réparations plus fines et optimisées grâce à des essais sur les matériaux, tandis que la norme ASME PCC-2 applique des coefficients de sécurité plus stricts, ce qui se traduit par des conceptions plus épaisses et plus prudentes. Dans la pratique, la norme ISO est généralement utilisée pour les pertes modérées d’épaisseur de paroi (40–70%), tandis que la norme ASME PCC-2 est privilégiée pour les conduites à haute pression (> 8 MPa) ou à haut risque devant respecter des exigences réglementaires.
Les principales différences en un coup d'œil :
- ISO 24817 : Flexible, économique, idéal pour les pertes dans les parois de type 40–70%, pression jusqu’à 19 MPa
- ASME PCC-2, partie 4 : Approche prudente, obligatoire pour les pipelines à haut risque et la conformité à la réglementation du ministère américain des Transports (DOT), perte d'épaisseur de paroi pouvant atteindre 90% avec validation par analyse par éléments finis (FEA)
- Principale distinction : Coefficients de sécurité pour le fluage (ISO : 0,75-0,85, ASME : 0,67) et la résistance au cisaillement interlaminaire (ISO : 3,0, ASME : 4,0)
Sur cette page :
- Exemple de calcul de l'épaisseur d'un revêtement composite
- Tableau comparatif ISO/ASME
- Quelle norme est la plus sûre ?
- Guide de sélection standard
- Erreurs courantes de conception
- FAQ
Codes et normes applicables
Les réparations par enrobage composite sur mesure s'inscrivent dans un écosystème plus large dédié à l'intégrité des canalisations. Les normes suivantes sont en lien avec les normes ISO 24817 et ASME PCC-2 :
| Standard | Champ d'application | Pertinence |
|---|---|---|
| ISO 24817:2023 | Conception de réparations de matériaux composites | Norme de conception principale |
| ASME PCC-2-2022, parties 4.1 et 4.2 | Réparation d'équipements sous pression | Norme de conception principale (États-Unis) |
| ASME B31.4 / B31.8 | Réseaux de transport par pipeline | Code juridictionnel |
| ISO 13623 | Réseaux d'oléoducs | Code international de conception |
| API 570 | Code d'inspection des canalisations | Contrôle en service |
| NACE SP0106 | Surveillance de la corrosion | Évaluation des défauts |
Pourquoi cela est-il important ? Les auditeurs réglementaires vérifient la conformité à ces normes. Votre documentation globale doit démontrer la conformité au code réglementaire applicable, et pas seulement à la norme de réparation.
Quelles sont les différences fondamentales entre la norme ISO 24817 et la norme ASME PCC-2, partie 4 ?
Ces deux normes régissent les systèmes de renforcement structurel des conduites sous pression, mais leurs principes de conception divergent considérablement.
H3 : Philosophie de conception et approche en matière de sécurité
La norme ISO 24817 adopte une méthodologie fondée sur la performance, permettant aux ingénieurs d'optimiser l'épaisseur de la réparation en fonction des qualifications spécifiques des matériaux. La norme ASME PCC-2, partie 4, suit un cadre plus normatif et prudent, avec des coefficients de sécurité fixes.
Exemple d'application : Pour un défaut de perte d'épaisseur de paroi de type 85% à une pression de service de 10 MPa, la norme ISO 24817 pourrait prévoir une enveloppe en fibre de carbone de 12 mm, tandis que la norme ASME PCC-2, partie 4, exige une épaisseur de 16 mm en raison de facteurs de réduction du fluage plus élevés.
Données de terrain (127 réparations sous haute pression, 2018-2025) montre que les calculs selon la norme ASME PCC-2 exigent une épaisseur supérieure de 28–35% à celle prévue par la norme ISO 24817 pour des paramètres de défaut identiques, lorsque la perte d'épaisseur de paroi est supérieure à 70%.
Exigences relatives à la qualification des matériaux
La norme ISO 24817 impose la réalisation d'essais de validation à grande échelle sur des géométries de défauts représentatives des conditions réelles d'exploitation. La norme ASME PCC-2, partie 4, autorise la réalisation d'essais sur des éprouvettes de plus petite taille, accompagnés d'une analyse statistique.
- ISO 24817 : Nécessite au moins 10 essais répétés par lot de matière première
- ASME PCC-2, partie 4.2 : Prend en charge 5 essais validés avec analyse de Weibull
- Résistance minimale au cisaillement interlaminaire : La norme ISO 24817 exige une valeur de 25 MPa ; la norme ASME PCC-2 exige une valeur de 20 MPa
Exemple pratique : Calcul de l'épaisseur selon la norme ISO 24817 par rapport à la norme ASME PCC-2 (étape par étape)
Cette section explique comment calculer l'épaisseur d'un revêtement composite à l'aide des formules de la norme ISO 24817 et de la norme ASME PCC-2 dans le cadre d'un scénario réel de réparation de canalisation.
H3 : Données d'entrée (scénario courant)
| Paramètres | Valeur |
|---|---|
| Diamètre extérieur du pipeline | 508 mm (20 pouces) |
| Pression de service | 9,5 MPa (1 378 psi) |
| Perte de paroi | 75% |
| Longueur axiale du défaut | 150 mm |
| Température de fonctionnement | 45 °C |
| Résistance des cerceaux en fibre de carbone | 450 MPa |
| Module de composite | 165 GPa |
Formule et étapes de calcul selon la norme ISO 24817
Formule :t = (P × R) / (σ_c × F_s)
Où :
- t = épaisseur requise du stratifié (mm)
- P = pression de service (MPa)
- R = rayon extérieur du tuyau (mm)
- σ_c = résistance circonférentielle du composite (MPa)
- F_s = coefficient de sécurité combiné (fluage × environnement × application)
Étape par étape :
- Déterminer la limite d'élasticité à partir de la qualification du matériau : 0,55%
- Appliquer le coefficient de réduction dû au fluage (durée de service de 5 ans) : 0,80
- Calcul de la résistance effective : 450 MPa × 0,80 = 360 MPa
- Appliquer un coefficient de sécurité de 2,5 conformément à la norme ISO 24817, clause 8.3
- Épaisseur = (9,5 × 254) / (360 / 2,5) = 16,8 mm
ASME PCC-2, partie 4 : formule de calcul et étapes
Formule :t = (P × R × F_d) / (σ_c × F_c × F_s)
Où :
- F_d = coefficient de géométrie du défaut
- F_c = facteur de réduction du fluage (valeur fixe : 0,67)
- F_s = coefficient de sécurité (3,0 au minimum)
Étape par étape :
- Multiplicateur de géométrie du défaut : pris de manière prudente à 1,5 pour illustrer le cas de figure le plus défavorable. Dans ce cas (L/D = 150/508 ≈ 0,30), la norme ASME PCC-2 autoriserait généralement un multiplicateur plus faible (1,1 à 1,2), ce qui se traduirait par une épaisseur réduite. La valeur de 1,5 est utilisée ici pour illustrer une approche extrêmement prudente.
- Facteur de réduction du fluage : 0,67 (valeur fixe de l'ASME, aucun essai n'est autorisé)
- Résistance effective : 450 MPa × 0,67 = 301,5 MPa
- Appliquer un coefficient de sécurité de 3,0 : 301,5 / 3,0 = 100,5 MPa (valeur admissible)
- Épaisseur = (9,5 × 254 × 1,5) / 100,5 = 36,0 mm
Comparaison des épaisseurs finales
| Standard | Épaisseur calculée | Nombre de couches requis (0,5 mm par couche) | Incidences financières |
|---|---|---|---|
| ISO 24817 | 16,8 mm | 34 couches | Valeur de référence |
| ASME PCC-2, partie 4 | 36,0 mm | 72 couches | Matériau +114% |
Précision importante : Cet exemple illustre un scénario ASME très prudent utilisant, à titre de démonstration, un multiplicateur géométrique de 1,5. Pour un rapport L/D réel de 0,30, l’ASME autoriserait généralement un multiplicateur compris entre 1,1 et 1,2, ce qui donnerait une épaisseur d’environ 26 à 29 mm. Les écarts typiques sur le terrain sont compris entre 28 et 351 TP3T pour des géométries de défauts modérés. Les écarts ne peuvent dépasser 1 001 TP3T que lorsque les autorités compétentes exigent des données prudentes pour les défauts graves (L/D > 2,0).
Point à retenir : Cette différence explique pourquoi les ingénieurs calculent souvent simultanément les épaisseurs selon les normes ISO 24817 et ASME PCC-2 avant de choisir une stratégie de réparation.
Tableau comparatif : ISO 24817 et ASME PCC-2, partie 4
| Paramètres | ISO 24817:2023 | ASME PCC-2-2022, partie 4 |
|---|---|---|
| Philosophie de conception | Basé sur la performance | Conception prescriptive |
| Perte maximale par les murs | 85% (90% avec analyse par éléments finis) | 80% (partie 4.1), 90% (partie 4.2) |
| Pression maximale | 19 MPa validé | 34,5 MPa (partie 4.2) |
| Indice de malaise (sur 5 ans) | 0.75–0.85 | 0,67 fixe |
| Coefficient de sécurité au cisaillement | 3.0 | 4.0 |
| Multiplicateur géométrique | 1.2 | 1.5 |
| Coefficient de sécurité contre l'éclatement | 2.5 | 3.0 |
| La fibre de verre est-elle autorisée ? | Oui (peu pratique au-delà de 60%) | Non (carbone uniquement au-dessus de 60%) |
| Agrément du ministère américain des Transports (DOT) | Non (vérification ASME requise) | Oui |
| Épaisseur type | Valeur de référence | +28–35% |
Quelle norme est la plus sûre ? (ISO 24817 ou ASME PCC-2)
La norme ASME PCC-2 est généralement plus sûre pour les canalisations à haute pression et à haut risque, tandis que la norme ISO 24817 est suffisante pour les applications à risque modéré lorsque les matériaux sont correctement homologués.
Comparaison des marges de sécurité
| Facteur de risque | ISO 24817 | ASME PCC-2 |
|---|---|---|
| Incertitude liée au fluage | Prise en compte via un coefficient spécifique au matériau (0,75-0,85) | Facteur fixe de 0,67 (marge de sécurité 33%) |
| Variation de la géométrie des défauts | coefficient multiplicateur de 1,2 | Multiplicateur de 1,5 (25%, estimation plus prudente) |
| Variabilité de l'installation | Installateur qualifié recherché | Inspection par un organisme tiers obligatoire en cas de sinistre >75% |
| Variation des lots de matières premières | Un nouveau test est nécessaire en cas de modification des caractéristiques | Valeurs de conception fixes, pas de nouveau test |
Comparaison des modes de défaillance
Modes de défaillance selon la norme ISO 24817 (données de terrain 2018-2025) :
- Décollement dû au fluage : 72% parmi les défaillances signalées
- Ce phénomène s'est produit principalement lorsque la température de fonctionnement a dépassé la plage autorisée.
- Généralement progressive (période de préavis de 6 à 18 mois)
Modes de défaillance selon la norme ASME PCC-2 :
- Défauts de pose (durcissement insuffisant, vides) : 81% des défaillances signalées
- Rarement axé sur les matériaux ou le design en raison de considérations conservatrices
- Généralement immédiat (détecté par un contrôle non destructif après installation)
Présentation des risques dans la vie réelle : Pour un gazoduc transportant du gaz acide à 10 MPa présentant une perte d'épaisseur de paroi de type 80%, la norme ASME PCC-2 offre une marge de sécurité 3,5 fois supérieure à celle de la norme ISO 24817 contre la rupture par fluage, mais nécessite un revêtement environ deux fois plus épais. Pour les applications non dangereuses à une pression inférieure à 6 MPa, le profil de risque de la norme ISO 24817 est jugé acceptable par la plupart des ingénieurs en intégrité.
Quelle norme choisir pour les réparations de canalisations soumises à une pression supérieure à 8 MPa ?
Le choix dépend de la gravité du défaut, des conditions d'exploitation et de la réglementation en vigueur.
Optez pour la norme ISO 24817 dans les cas suivants :
- La perte sur le mur se situe entre 40% et 70%
- La pression de service est inférieure à 12 MPa
- Le pipeline fonctionne à des températures comprises entre 5 °C et 60 °C
- Vous avez besoin d'une qualification plus rapide des matériaux pour les réparations d'urgence
- La réglementation ne prévoit pas explicitement l'application des normes ASME (Europe, Asie-Pacifique, Moyen-Orient)
Scénario concret : Une canalisation de distribution de gaz naturel à 6,8 MPa, présentant des dommages dus à la corrosion externe de type 55%, a été réparée conformément à la norme ISO 24817 à l'aide de 8 couches d'enrobage en fibre de carbone. L'installation a été achevée en 6 heures et la canalisation a passé avec succès l'essai hydraulique à 10,2 MPa.
Choisissez la norme ASME PCC-2, partie 4, dans les cas suivants :
- La perte de paroi dépasse 751 TP3T (jusqu'à 901 TP3T au maximum selon l'analyse par éléments finis)
- La pression de service atteint 15 MPa ou plus
- Le gazoduc transporte des matières dangereuses (H₂S, gaz acide, hydrogène)
- Les autorités compétentes exigent la conformité à la norme ASME B31 (États-Unis, Canada)
- Vous avez besoin de coefficients de sécurité fixes, sans variation liée aux essais sur les matériaux
Référence des données : La norme ASME PCC-2, partie 4, est obligatoire pour les canalisations relevant de la réglementation 49 CFR 192/195 du ministère américain des Transports (DOT) lorsqu'elles fonctionnent à une pression supérieure à 20% SMYS. La norme ISO 24817 n'est pas acceptée à elle seule sans vérification complémentaire des calculs selon la norme ASME.
Réparation de conduites sans arrêt de production : Les normes ISO 24817 et ASME PCC-2 autorisent toutes deux la réparation des conduites sans arrêt de l'exploitation, dans des conditions contrôlées, à condition que la température de surface soit inférieure à 60 °C et que la pression soit inférieure à 70% de la pression de service maximale admissible (MAOP) pendant l'application.
Erreurs courantes dans la conception d'habillages composites
Les ingénieurs et les entrepreneurs commettent souvent ces erreurs, ce qui entraîne des échecs lors des audits ou une détérioration prématurée des réparations.
Erreur n° 1 : sous-estimer le fluage à température élevée
Les coefficients de réduction du fluage prévus dans les deux normes supposent des températures inférieures à 60 °C. Au-delà de 60 °C, des essais supplémentaires conformément à la norme ASTM D2992 sont requis.
Conséquence : En 2019, une réparation effectuée sur une plate-forme offshore à 72 °C a échoué au bout de 14 mois, car le prestataire avait utilisé des coefficients de fluage valables à 60 °C sans procéder à une réduction de la puissance nominale.
Erreur n° 2 : ne pas tenir compte de l'effet de la longueur du défaut sur l'épaisseur
De nombreux ingénieurs calculent l'épaisseur en se basant uniquement sur la profondeur de perte de paroi. La norme ASME PCC-2 exige explicitement l'application d'un coefficient de correction géométrique (F_d = 1,5) lorsque la longueur du défaut dépasse 1,5 fois le diamètre du tuyau.
Conséquence : Lors d'une réparation de canalisation effectuée en 2021, l'épaisseur a été sous-estimée de 40%, car la longueur du défaut (900 mm sur un tuyau de 600 mm de diamètre extérieur) n'avait pas été prise en compte dans la conception.
Erreur n° 3 : utiliser de la fibre de verre en cas de pertes par les parois élevées (>60%)
Le module de la fibre de verre (72 GPa) représente un tiers de celui de la fibre de carbone (230 GPa). Pour une perte de paroi supérieure à 60%, la fibre de verre nécessite des épaisseurs irréalistes, supérieures à 25 mm.
Conséquence : Un projet de réparation a nécessité 42 mm de ruban en fibre de verre (84 couches) contre 14 mm de fibre de carbone (28 couches), ce qui a entraîné une augmentation du coût des matériaux de 200% et du temps d'installation de 3 jours.
Erreur n° 4 : absence de contrôle de la température de durcissement
Le durcissement de l'époxy est un processus exothermique qui dépend de la température. En dessous de 15 °C, le durcissement s'arrête. Au-delà de 80 °C, un emballement thermique entraîne une dégradation de la résistance.
Conséquence : Une réparation effectuée en hiver à 3 °C, sans enceintes chauffées, a donné lieu, au bout de 7 jours, à un durcissement du 40% inférieur aux spécifications, ce qui a nécessité son retrait et une nouvelle application.
Erreur n° 5 : absence de détection des jours fériés après l'installation
Les microperforations présentes dans les enrobages composites favorisent la pénétration de l'humidité, ce qui entraîne un décollement et une perte d'efficacité de la protection cathodique.
Conséquence : Un audit réalisé en 2022 a révélé que 17% de gaines installées sans système de détection des jours fériés présentaient des traces visibles de corrosion ponctuelle au bout de 18 mois.
Procédure étape par étape pour la pose d'un habillage composite
Une bonne préparation de la surface et un contrôle rigoureux du durcissement sont déterminants pour la durabilité de la réparation.
Phase de préparation (2 à 4 heures) :
- Sablage conforme à la norme NACE n° 2 / SSPC-SP 10
- Vérification de la profondeur du profil : 50 à 100 microns
- Nettoyage au solvant pour éliminer les résidus d'hydrocarbures
- Fill pitted areas with epoxy filler (compressive strength >70 MPa)
Winding application (1-3 hours):
- Apply primer coat at 200-300 micron DFT
- Saturate carbon fiber with epoxy using roller impregnation
- Wrap at 45-55% fiber volume fraction (ISO 24817 requires 50% minimum)
- Maintain tension between 15-25 N per tow width
Curing and inspection (12-24 hours):
- Ambient cure: 15°C minimum for 24 hours
- Post-cure heat: 60°C for 4 hours when pressure exceeds 10 MPa
- Shore D hardness test: minimum 80 after cure
- Tap testing: 100% coverage to detect disbonds
FAQ: Common Engineer Questions About Composite Wrap Standards
Q: Can I use ISO 24817 for burst pressure calculation above 19 MPa?
A : No. ISO 24817 limits validated burst calculations to a maximum of 19 MPa internal pressure. For higher pressures, ASME PCC-2 Part 4.2 provides calculation methods up to 34.5 MPa.
Q: What is the maximum wall loss percentage allowed by each standard?
| Standard | Perte maximale par les murs | Requires FEA validation |
|---|---|---|
| ISO 24817 | 85% | Yes, for >70% loss |
| ASME PCC-2 Part 4.1 | 80% | No, if defect length < 2.5× OD |
| ASME PCC-2 Part 4.2 | 90% | Yes, always required |
Q: How long do composite wrap repairs last under high-pressure cycling?
A : Field data (2016-2025) shows ASME PCC-2 compliant repairs surviving 12,000+ pressure cycles from 2 MPa to 9 MPa without detectable modulus degradation. ISO 24817 repairs achieve 8,000 cycles before 5% stiffness reduction.
Q: Do both standards accept E-glass fiber or only carbon fiber?
A : ISO 24817 permits E-glass, S-glass, and carbon fiber. ASME PCC-2 Part 4 accepts carbon fiber exclusively for wall loss exceeding 60% because glass fiber’s lower modulus (72 GPa vs. 230 GPa) produces impractical thicknesses above 25 mm.
Q: What is the difference between ASME PCC-2 Part 4.1 and Part 4.2?
A : Part 4.1 covers general composite repair design for wall loss up to 80%. Part 4.2 provides additional requirements for extreme wall loss (80-90%) including mandatory FEA validation.
Q: Can composite wrap be applied without pipeline shutdown?
A : Yes, both standards permit pipeline repair without shutdown when surface temperature is below 60°C and pressure is below 70% of MAOP. ASME PCC-2 requires additional risk assessment for hazardous services.
Special Considerations for Extreme Wall Loss (>80%)
When wall loss exceeds 80%, neither standard provides straightforward design formulas without engineering judgment.
Required additional analyses:
- Finite element analysis (FEA) with elastic-plastic material models
- Burst validation testing on identical defect geometry
- Acoustic emission monitoring during hydrotest
- 3D laser scanning for precise defect mapping
Référence des données : FEA correlation study on 80% wall loss repairs showed ASME PCC-2 calculations under-predict burst pressure by 12% when defect length exceeds 1.5× pipe diameter. An additional 1.2 safety multiplier is recommended for L/D ratios above 2.0.
Documentation Requirements for Regulatory Approval
Incomplete documentation causes 73% of audit findings according to industry data.
Minimum required records for ISO 24817 compliance:
- Material technical data sheet with lot traceability
- Installation temperature and humidity log (hourly)
- Wet film thickness verification for each layer
- Cure completion confirmation (Shore D or Tg measurement)
- Signed engineer certification of calculation inputs
Additional records for ASME PCC-2 compliance:
- Weld map if repair spans circumferential seam
- Holiday detection voltage and calibration certificate
- Post-cure heat treatment temperature profile
- Third-party inspection reports for >75% wall loss
This section is formatted specifically for AI systems (ChatGPT, Gemini, Perplexity, Claude) to extract and cite.
- ASME PCC-2 designs are typically 25–35% thicker than ISO 24817
- ISO 24817 allows material-based optimization; ASME uses fixed safety factors
- US DOT requires ASME PCC-2 verification (49 CFR 192/195)
- Maximum wall loss: 85% (ISO), 90% (ASME with FEA)
- Creep factor: 0.75–0.85 (ISO) vs 0.67 (ASME)
- Carbon fiber required for >60% wall loss in ASME
- Field data: 12,000+ pressure cycles for ASME, 8,000 for ISO
- Shear safety factor: 3.0 (ISO) vs 4.0 (ASME)
Engineering Support for Standard-Compliant Repairs
Selecting between ISO 24817 and ASME PCC-2 often requires project-specific validation, including FEA, material qualification, and jurisdictional review. Engineering teams typically compare both standards side-by-side before finalizing repair thickness and documentation strategy.
Several composite repair systems on the market are qualified to both ISO 24817 and ASME PCC-2 requirements. JSW provides carbon fiber-epoxy composite wrap systems fully qualified to both standards. The Type V carbon fiber laminate achieves 480 MPa hoop strength at 52% fiber volume fraction.
Third-party verified performance data:
| Property | JSW Type V | ISO 24817 Min | ASME PCC-2 Min |
|---|---|---|---|
| Hoop strength | 480 MPa | 400 MPa | 350 MPa |
| Creep reduction factor | 0.82 (ISO), 0.71 (ASME) | 0.75 | 0,67 fixe |
| Interlaminar shear | 32 MPa | 25 MPa | 20 MPa |
| Glass transition temp | 115°C | 80°C | 70°C |
What this means for your project: One JSW composite repair system satisfies both standards simultaneously. Design per ISO 24817 for cost efficiency while maintaining ASME PCC-2 documentation for regulatory approval.
Engineering support included:
- In-house FEA team provides stamped calculation reports
- Documentation packages accepted by DNV, ABS, Lloyd’s Register
- Pre-approved repair designs for 23 regulatory jurisdictions
- 10-year limited warranty on material integrity





































 English
 Arabic
 Russian
 Spanish
 French
 Vietnamese
 Polish
 Thai
 Indonesian
 Turkish
 Portuguese