
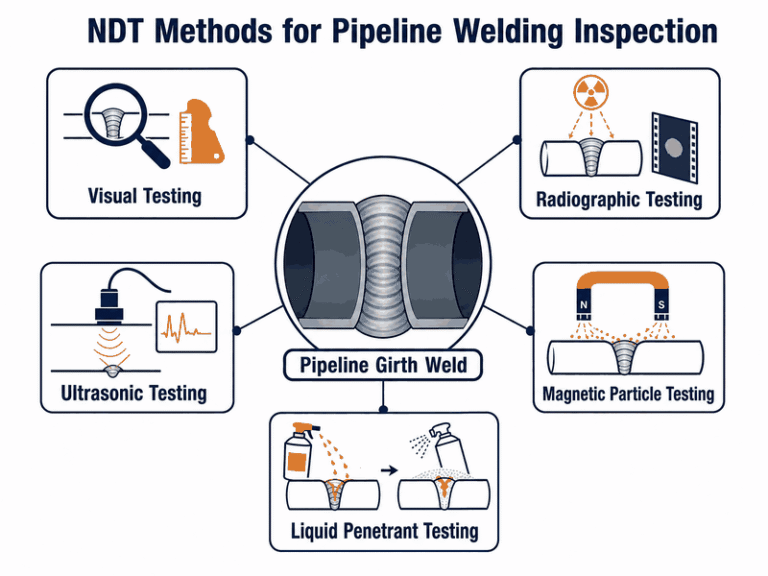
Una lista de comprobación para la inspección de soldaduras en tuberías es un plan de calidad por fases que verifica cada soldadura circunferencial según los criterios de aceptación del código vigente, antes de la inspección final de la tubería y su puesta en servicio.
Combina la inspección visual con métodos de ensayo no destructivos (END), concretamente el ensayo radiográfico (RT), el ensayo por ultrasonidos (UT), el ensayo por partículas magnéticas (MT) y el ensayo por penetración de líquidos (PT), para comprobar que cada soldadura no presente imperfecciones internas ni superficiales.
Esta guía aborda la importancia de la inspección de soldaduras en tuberías, el funcionamiento de cada método de ensayo no destructivo (END), una lista de comprobación completa para antes, durante y después de la soldadura que puede aplicarse in situ, y cómo elaborar un programa de garantía de calidad que cumpla con las normas API 1104 y ASME B31.8. También aprenderás qué defectos de soldadura detecta cada método, quién está cualificado para realizar e interpretar las pruebas y cómo se documentan los registros de inspección para los organismos reguladores y los propietarios.
¿En qué consiste la inspección de soldaduras en tuberías?
Se trata del examen sistemático de una soldadura, desde la preparación del empalme hasta la aceptación final. Combina inspecciones visuales en cada fase con ensayos no destructivos (END) de las soldaduras terminadas, y siempre se lleva a cabo de acuerdo con una norma de aceptación escrita, normalmente la API 1104 para oleoductos interregionales o el código ASME aplicable para las tuberías de instalaciones. El inspector no evalúa la calidad únicamente a simple vista; cada decisión se compara con los límites documentados en cuanto a tamaño, profundidad y distribución de las imperfecciones.
La inspección no es un proceso puntual. Se lleva a cabo antes del primer cordón, entre pasadas, tras la soldadura y de nuevo tras cualquier reparación. Cada una de estas comprobaciones responde a una pregunta diferente: ¿Está lista la unión? ¿Se está realizando la soldadura correctamente? ¿Cumple la soldadura terminada los límites de aceptación? Si se omite alguna de estas etapas, los defectos pueden pasar desapercibidos hasta la prueba de presión.
Lo que está en juego es cuantificable. El Grupo Europeo de Datos sobre Incidentes en Gasoductos (EGIG) registró 1.463 incidentes en la red europea de transporte de gas entre 1970 y 2022. Los defectos de construcción y los fallos de materiales causaron aproximadamente el 18 % de los incidentes en la última década, lo que equivale a 0,021 de 0,118 incidentes por cada 1 000 km al año. El EGIG atribuye a la mejora de las técnicas de soldadura, las inspecciones y la tecnología de inspección en línea la reducción de más de ocho veces en la frecuencia de fallos, que ha pasado de 0,86 a 0,10 por cada 1.000 kilómetros al año, y señala que la mayoría de los fallos relacionados con la soldadura se pueden prevenir en la fase de inspección.
Por qué es importante el control de calidad en la soldadura de tuberías
El control de calidad en la soldadura de tuberías es el sistema de gestión que garantiza la eficacia de la inspección. Define la especificación del procedimiento de soldadura (WPS), los soldadores cualificados, el alcance de los ensayos no destructivos (END), los criterios de aceptación y el registro documental antes de que comience cualquier trabajo. La inspección verifica la ejecución; el sistema de control de calidad verifica el plan. Sin el sistema, los resultados de la inspección no son más que datos sin responsable ni consecuencias.
Una soldadura defectuosa en una tubería a presión puede provocar fugas, roturas o la propagación de una grieta a lo largo de los años de servicio. Las consecuencias incluyen la pérdida de producto, daños medioambientales, lesiones y sanciones normativas. El coste de la prevención es mínimo en comparación: reparar una soldadura en la fase de ensayos no destructivos (END) cuesta una fracción de lo que supone cortar y volver a soldar un tramo de tubería tras el recubrimiento, el relleno y la reposición.
Las autoridades reguladoras establecen los requisitos mínimos. En Estados Unidos, el título 49 del Código de Regulaciones Federales (CFR), parte 192, exige la radiografía de las soldaduras circunferenciales en las tuberías de transporte de gas, con excepciones limitadas definidas en la normativa, y el título 49 del CFR, parte 195, aplica el mismo requisito a las tuberías de líquidos peligrosos. Los propietarios suelen ir más allá, especificando el uso de técnicas avanzadas de inspección (AUT) en proyectos de gran diámetro e inspecciones realizadas por terceros en zonas de alto riesgo.
Los registros de campo de JSW muestran el mismo patrón. En un gasoducto de 40 kilómetros que auditamos el año pasado, la tasa de reparaciones se redujo del 11 % al 2 % después de que el contratista introdujera un punto de control de inspección de las uniones previo a la soldadura y comenzara a verificar la cualificación de los soldadores en función de la posición y el espesor de la pared de cada unión. Los equipos de soldadura no cambiaron; lo que cambió fue el sistema de inspección.
Los métodos fundamentales de ensayos no destructivos (END) para la soldadura de tuberías
Hay cinco métodos que predominan en la inspección de soldaduras de tuberías: el ensayo visual (VT), el ensayo radiográfico (RT), el ensayo por ultrasonidos (UT), el ensayo por partículas magnéticas (MT) y el ensayo por penetración de líquidos (PT). Las formas avanzadas de UT, entre las que se incluyen el ensayo ultrasónico automatizado (AUT) y el ensayo con matriz en fase (PAUT), se especifican para tuberías de gran diámetro, en alta mar y en servicio ácido. Cada método detecta un tipo diferente de imperfección, y ningún método por sí solo es capaz de detectarlas todas.
Pruebas visuales (VT)
El control visual es el primer paso obligatorio de los ensayos no destructivos (END) en todas las soldaduras de tuberías. Los defectos que afloran a la superficie, los problemas de perfil y los errores de ejecución son visibles para un ojo experto antes de que se utilice cualquier método volumétrico. La mayoría de las normas de aceptación exigen una superficie de soldadura limpia, un perfil de remate correcto y un refuerzo dentro de los límites establecidos antes de programar los ensayos por rayos X (RT) o por ultrasonidos (UT).
Realiza la inspección con herramientas calibradas: un medidor de levas de puente para la altura de la armadura, un medidor de filete para el perfil y una lámpara con lupa para detectar detalles sutiles. Compruebe si hay socavados, porosidad superficial, salpicaduras, marcas de arco, cráteres y si el ancho de la capa superior es uniforme. Anote el resultado en la hoja de soldadura, incluso cuando no sea necesaria ninguna reparación, ya que el registro forma parte de la documentación de control de calidad.
La norma API 1104 exige la inspección visual de todas las soldaduras, y la Sección V de la ASME regula cómo se lleva a cabo dicha inspección. En nuestros proyectos, la inspección visual nunca se delega únicamente en la autocomprobación del soldador; un inspector especializado repite la inspección antes de que se solicite un ensayo no destructivo (END) volumétrico.
Pruebas radiográficas (RT)
Los ensayos radiográficos utilizan rayos X o radiación gamma para obtener imágenes del volumen interno de una soldadura. La porosidad, las inclusiones de escoria, la fusión incompleta y la penetración incompleta se manifiestan como cambios de densidad en la película o en un detector digital. El ensayo radiográfico (RT) produce una imagen permanente que puede ser revisada por un segundo intérprete y conservada durante toda la vida útil del gasoducto. La calidad de la imagen se verifica mediante un indicador de calidad de imagen (IQI) colocado en cada exposición, y las películas son interpretadas según los criterios de aceptación por personal de nivel II o III.
En el terreno, la radiografía técnica (RT) se realiza normalmente con una fuente gamma de iridio-192 o selenio-75, utilizando la técnica de doble pared e imagen única en tuberías de pequeño diámetro y la exposición panorámica en las de gran diámetro. La seguridad radiológica exige una zona de exclusión, barreras y dosimetría, por lo que los equipos de RT trabajan por turnos y los calendarios de los proyectos reservan tiempo para la secuencia de exposición.
La normativa estadounidense exige la realización de radiografías de las soldaduras de las líneas de transmisión, y la norma aplicable define los criterios de aceptación de las imágenes resultantes.
La radiografía digital goza de una aceptación cada vez mayor en aquellos casos en que la normativa vigente lo permite, ya que reduce el tiempo de revisión de las imágenes de horas a minutos.
Ensayo por ultrasonidos (UT)
El ensayo por ultrasonidos envía impulsos de sonido de alta frecuencia a través de la soldadura y detecta los ecos que devuelven las discontinuidades internas. El ensayo por ultrasonidos (UT) es más sensible que el ensayo por radiografía (RT) ante defectos planos, como grietas y falta de fusión, y proporciona información sobre la profundidad y el tamaño que el ensayo por radiografía no puede ofrecer.
El ensayo no destructivo manual (UT) con sondas angulares es la técnica estándar para soldaduras de reparación y para tramos en los que no es viable realizar radiografías. Evita las restricciones de seguridad radiológica del ensayo radiográfico (RT) y proporciona información sobre la profundidad y el tamaño de los defectos directamente in situ.
El ensayo ultrasónico automatizado (AUT) utiliza conjuntos de sondas que exploran todo el volumen de la soldadura en una sola pasada y registran cada indicación junto con los datos de posición. En los proyectos de gran diámetro se suele especificar la AUT en lugar de la RT, ya que es más rápida, no requiere una zona de exclusión de radiación e indica la posición y la altura de los defectos, lo que facilita la evaluación técnica crítica. La inspección ultrasónica por matriz en fase (PAUT) incorpora la orientación electrónica del haz y se utiliza ampliamente para la evaluación de soldaduras en servicio.
El Apéndice A de la norma API 1104 trata sobre la inspección por ultrasonidos (AUT) para soldaduras mecanizadas; el Apéndice D establece los criterios de aceptación de la inspección por ultrasonidos (UT), y la Sección V de la ASME regula la técnica y la calibración. La calidad de los resultados de la inspección por ultrasonidos (UT) depende en gran medida de quien los interpreta, por lo que en nuestros proyectos es obligatoria la certificación de Nivel II o Nivel III.
Ensayo por partículas magnéticas (MT)
El ensayo por partículas magnéticas permite detectar grietas superficiales y subsuperficiales en materiales ferromagnéticos. Se induce un campo magnético en la soldadura y las partículas de hierro se agrupan en cualquier discontinuidad por la que se escape el flujo, lo que hace que la indicación sea visible sobre un fondo contrastado. El ensayo por partículas magnéticas (MT) es el método de elección para detectar grietas en el talón, grietas en el cráter y marcas de esmerilado que los métodos volumétricos pueden pasar por alto.
Aplica el método MT a las pasadas de raíz y de recocido de las soldaduras de reparación, a las uniones de ramificación y a los elementos de fijación, como abrazaderas y soportes. El método MT fluorescente en húmedo ofrece la mayor sensibilidad para soldaduras críticas, mientras que el polvo seco es habitual en los trabajos sobre el terreno. La superficie debe estar limpia y la dirección del campo debe ser perpendicular a la orientación prevista del defecto, por lo que lo habitual es utilizar dos direcciones de campo.
Tanto la norma API 1104 como la sección V de la ASME definen la técnica de MT y las normas de aceptación. Consideramos que la MT es obligatoria en todas las soldaduras que hayan sido pulidas o reparadas, ya que el pulido puede hacer que una grieta oculta salga a la superficie.
Ensayo por penetración de líquidos (PT)
El ensayo por penetración de líquido permite detectar defectos que traspasan la superficie en cualquier material, lo que lo convierte en el método estándar para los accesorios de acero inoxidable austenítico y aleaciones en los que el método MT no es aplicable. La acción capilar hace que un colorante penetre en las discontinuidades abiertas, y un revelador lo extrae para formar una indicación visible.
Utiliza un penetrante de contraste de color a la luz del día y un penetrante fluorescente bajo luz ultravioleta para obtener una mayor sensibilidad. La superficie debe estar limpia, seca y libre de óxido, y este método solo detecta defectos que afloran a la superficie; los defectos subsuperficiales son invisibles para el ensayo por penetración (PT). Es la herramienta adecuada para cuerpos de válvulas, conexiones de acero inoxidable y la pasada final de soldaduras de aleaciones, pero no para el cribado volumétrico de una soldadura circunferencial de una línea principal.
La Sección V de la ASME y la norma API 1104 establecen los límites de aceptación de la prueba PT. Cuando una especificación exige la realización de la prueba PT en soldaduras de acero inoxidable, registramos en el informe el tiempo de exposición y la temperatura del revelador, ya que estas variables determinan la sensibilidad.
| Método de ensayo no destructivo | Qué detecta | Mejor aplicación | Limitación clave | Coste relativo |
|---|---|---|---|---|
| Prueba visual (VT) | Defectos superficiales, perfil, acabado | Cada soldadura, cada fase | No se puede ver más allá de la superficie | Bajo |
| Pruebas radiográficas (RT) | Porosidad, escoria, fusión y penetración incompletas | Soldaduras circunferenciales reguladas, registro permanente | Seguridad radiológica, más lenta que la de la AUT | De medio a alto |
| Ultrasonic testing (UT) | Planar defects, cracks, lack of fusion, sizing | Repair welds, heavy wall, AUT on large diameters | Depends heavily on operator skill | Medium (manual), high (AUT) |
| Magnetic particle testing (MT) | Surface and near-surface cracks | Root and repair welds, attachments | Ferromagnetic materials only | Bajo |
| Liquid penetrant testing (PT) | Surface-breaking flaws | Stainless and alloy welds | Surface must be clean; no subsurface detection | Bajo |
How to Choose NDT Methods for Your Pipeline Welds
The governing standard and the project specification decide which NDT methods apply, not the contractor’s preference. API 1104 sets the acceptance criteria for pipeline girth welds, while the design code, such as ASME B31.8 for gas or ASME B31.4 for liquids, and the owner’s specification set the extent of examination. Facility piping under ASME B31.3 follows a different examination schedule based on fluid service category.
Use this rule of thumb: VT on 100 percent of welds, radiography or AUT on the percentage the code and owner require, MT or PT on every ground or repaired area, and additional MT on the root of welds made from one side. The table below maps common project types to their typical NDT programs.
| Project type | Governing code | Typical NDT program |
|---|---|---|
| Onshore gas transmission | ASME B31.8, 49 CFR 192 | VT 100%, RT 100% of girth welds |
| Onshore liquids pipeline | ASME B31.4, 49 CFR 195 | VT 100%, RT 100% |
| Large-diameter or offshore line | ASME B31.8 / DNV or owner spec | VT 100%, AUT or RT 100%, MT on root and repair |
| Facility process piping | ASME B31.3 | VT 100%, RT or UT per fluid service category |
| Hot tap and repair welds | API 1104 in-service rules | VT, MT or PT on fillet welds, RT or UT per spec |
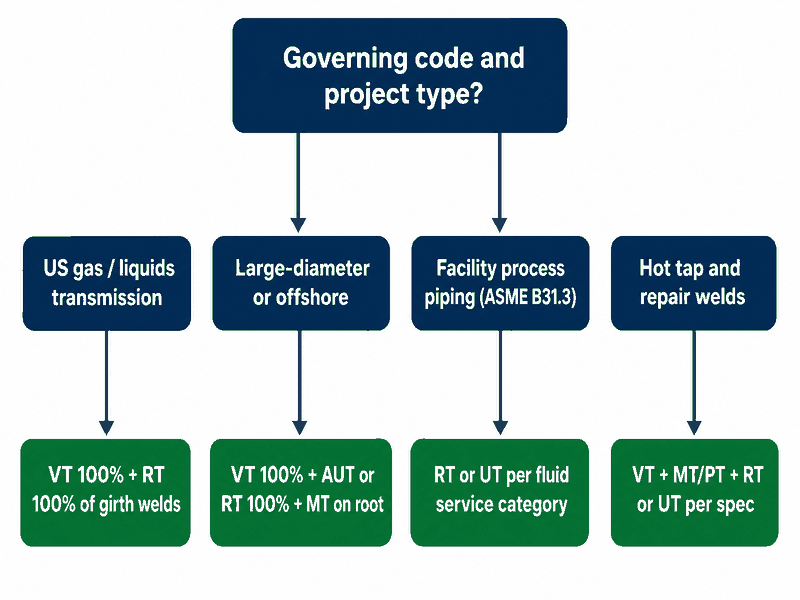
Figure 1. NDT selection starts with the governing code, then adds methods based on weld criticality and material.
The Complete Pipeline Welding Inspection Checklist
Puntos clave:
- Every weld passes through three inspection stages, pre-weld, in-process, and post-weld, each with its own hold points.
- VT is mandatory on 100 percent of welds; RT or AUT covers the code-required percentage.
- MT or PT is required on every ground or repaired area.
- All NDT interpretation requires Level II or Level III certification.
Use this checklist as a field reference. It is organized into three stages, before welding, during welding, and after welding, because most weld failures are set up before the first bead or during the root pass, not at the final NDT stage. Every check below is a hold point: the next operation does not start until the check is signed off.
Pre-Weld Inspection Checklist
- Welding procedure specification (WPS) and procedure qualification record (PQR) are available and match the joint in process, position, material, and thickness range.
- Welder qualification is valid for the process and position of this joint; the welder’s stamp or card number is recorded against the weld number.
- Bevel geometry, bevel angle, root face, and root gap are within the WPS range, measured with a profile gauge.
- Internal misalignment is within the code limit, typically 1.6 mm on thinner walls and capped at 10 percent of wall thickness on heavy-wall pipe.
- Surfaces within 25 mm of the bevel are free of moisture, rust, mill scale, oil, and paint.
- Preheat temperature is applied and verified with a contact pyrometer or temperature crayon where the WPS requires it.
- Line-up clamps, welding machines, and cables are in working condition; ground connection is secure and away from the weld zone.
- Low-hydrogen electrodes are stored and handled per the manufacturer’s requirements; no damp rods enter the oven or the quiver.
- Environmental controls are in place: wind screens, rain protection, and acceptable ambient conditions for the process.
In-Process Inspection Checklist
- Root pass is fully fused at the root, free of cracks, and internal reinforcement is within the acceptance limits.
- Interpass temperature stays within the WPS band; cooling below minimum or exceeding maximum is a stop-work condition.
- Slag and spatter are removed between passes; no arc strikes or stray arcs outside the weld groove.
- Welding parameters, current, voltage, and travel speed, match the WPS and are spot-checked during the shift.
- Back purge gas flow is verified for stainless steel and critical alloy welds; purge is maintained until the root pass is complete.
- Bead sequence and weave width follow the WPS; weaving beyond the limit is a common cause of lack of fusion.
- The hot pass follows the root pass without delay where the WPS or code requires it, to avoid root cracking.
Post-Weld Inspection Checklist
- Final visual inspection covers cap profile, reinforcement height, undercut, surface porosity, and cap width.
- Reinforcement height does not exceed 1.6 mm on walls below 12.7 mm and 2.4 mm on thicker walls, per API 1104.
- Undercut depth does not exceed 0.8 mm, and any undercut beyond this limit is repaired before NDT.
- Weld identification, stencil number, and weld map location are recorded before NDT scheduling.
- NDT is performed per the specification: RT or UT extent, MT or PT on repairs, and all interpretations by certified personnel.
- NDT reports, radiographic images or digital files, UT charts, and MT/PT sheets are signed, dated, and filed with the weld record.
- The completed package includes the weld log, NDT summary, qualification evidence, and material traceability records.
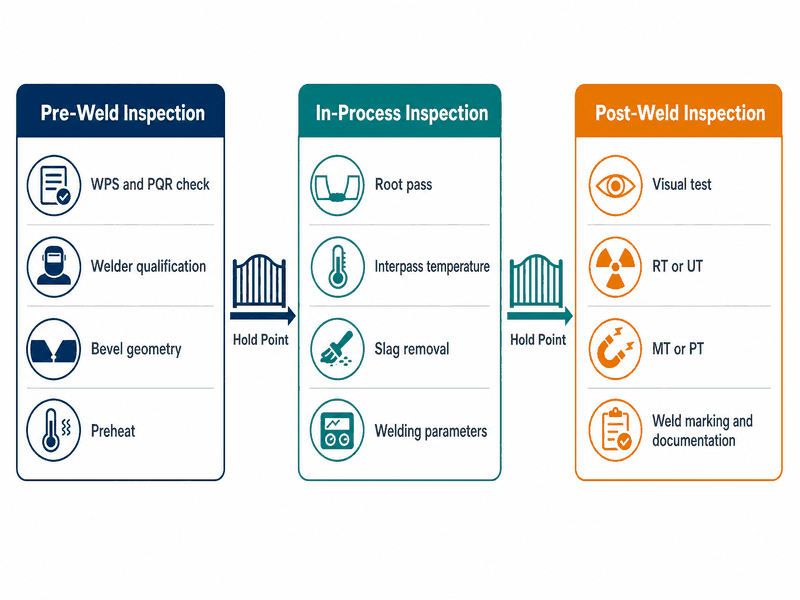
Figure 2. The three-stage inspection workflow runs through pre-weld, in-process, and post-weld checks, each with its own hold points before work can continue.
| Escenario | Critical check | Acceptance basis | Responsible |
|---|---|---|---|
| Pre-weld | WPS and welder qualification match the joint | API 1104 Chapters 4 and 6, or ASME Section IX | QA engineer |
| Pre-weld | Joint geometry, cleanliness, preheat | WPS range and code limits | Welding inspector |
| In-process | Root pass quality, interpass temperature, purge | WPS and API 1104 | Welding inspector |
| Post-weld | Profile, reinforcement, undercut | Code visual criteria | Welding inspector |
| Post-weld | RT or AUT extent and interpretation | Code and owner specification | NDT Level II/III |
| Post-weld | MT or PT on repairs and attachments | Code / ASME Section V | NDT Level II |
| Documentation | Weld log, NDT reports, traceability | Owner specification and regulator | QA engineer |
Putting this checklist into practice on a live project? Our engineering team can review your WPS, confirm the NDT extent your code requires, and define the hold points for your inspection and test plan. Ask for our printable checklist and inspection and test plan template.
Common Welding Defects and How NDT Catches Them
Knowing which defect each NDT method finds is the difference between an inspection program and a paperwork exercise. The table below lists the welding defects that account for most pipeline weld rejections, the method that detects each one, and the prevention step that stops it from recurring.
| Weld defect | Descripción | Detected by | Typical cause |
|---|---|---|---|
| Porosity | Gas pockets trapped in the weld metal | RT, UT | Contaminated surface, damp electrodes, lost shielding |
| Slag inclusion | Flux or slag trapped between passes | RT, UT | Incomplete slag removal between passes |
| Incomplete fusion | Weld metal fails to fuse with the base metal or previous pass | UT, RT | Low heat input, wrong travel speed, excessive weave |
| Incomplete penetration | Root of the joint is not fully filled | RT, UT | Root gap too small, root face too large, low root current |
| Undercut | Groove melted into the base metal beside the weld toe | VT | Excessive current, wrong electrode angle |
| Crater crack | Crack at the end of a weld bead | VT, MT, PT | Broken arc without filling the crater |
| Toe or hydrogen crack | Crack at the weld toe or in the heat-affected zone | MT, UT | Hydrogen, restraint, missed preheat |
| Arc strike | Stray arc damage outside the weld groove | VT, MT | Poor grounding, careless technique |
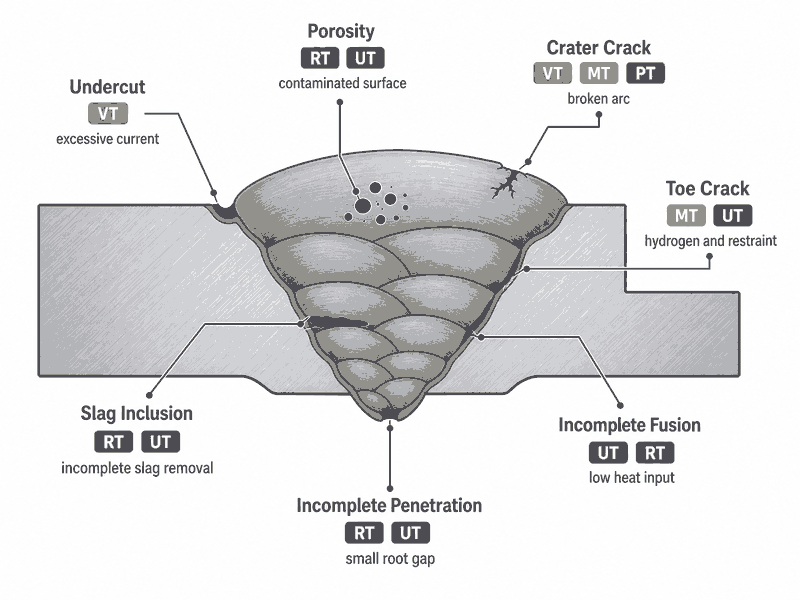
Figure 3. Each welding defect has a primary detection method, which is why a quality program combines volumetric and surface NDT.
In practice, the reject mix tells you where the process is failing. Porosity and slag inclusions usually point to consumables and cleaning discipline. Incomplete fusion and penetration point to parameters and technique. Cracks point to preheat, restraint, and hydrogen control. When we see the same defect repeat on three consecutive welds, we stop the line, review the WPS against the actual conditions, and requalify before restarting.
Who Should Perform Pipeline Welding Inspection?
Pipeline weld inspection is performed by certified inspectors and NDT technicians, not by welders checking their own work. Visual inspectors typically hold an AWS Certified Welding Inspector (CWI) or CSWIP Welding Inspector certification. NDT personnel are qualified to ASNT SNT-TC-1A, ISO 9712, or the national scheme in force on the project, and interpretations of RT and UT are made at Level II or above.
Welder qualification is a separate requirement that the inspection team verifies before each joint. API 1104 Chapter 6 defines the qualification tests for pipeline welders, and ASME Section IX covers welders on facility piping. A qualification earned under one system is not automatically valid under the other, so the inspector checks the card against the exact process, position, and thickness range of the job.
| Certification | Ámbito de aplicación | Issuing body | Typical requirement |
|---|---|---|---|
| AWS CWI | Welding inspection and acceptance | American Welding Society | Written exam, code book open, periodic renewal |
| CSWIP Welding Inspector | Welding inspection and acceptance | TWI Certification | Written and practical exam, 3-year renewal |
| ASNT SNT-TC-1A Level II | NDT method execution and interpretation | Employer-certified per written practice | Training hours, practical exam, visual acuity |
| ISO 9712 / PCN Level II | NDT method execution and interpretation | Certification body | Training, exam, recertification every 5 years |
On our projects we require documented certification for every signature on an NDT report, and we maintain a register of current cards with expiry dates. A report signed by someone whose certification lapsed is not just a quality problem; it is a legal exposure for the operator.
How to Build a Pipeline Welding Quality Assurance Program
A pipeline welding QA program turns the checklist into a repeatable system. Start with an inspection and test plan (ITP) that lists every weld-related activity, the inspection method, the acceptance limits, and the hold point where work stops for verification. Issue it to the contractor before mobilization and treat it as a contract document.
Document control is the second pillar. The WPS and PQR must be the qualified revisions, qualification cards must be current, and NDT procedures must match the method specified. Every revision is tracked, and superseded documents are removed from the site copy. We have seen a single outdated WPS revision cause an entire day of welds to be cut out.
Data and traceability complete the system. Each weld number links to the welder, the WPS, the NDT results, and the material heat number. Weld maps show the location of every joint and every repair. NDT summary sheets reconcile the number of welds made against the number examined, so an inspector cannot quietly skip a percentage. Records are retained for the life of the pipeline or as the owner and regulator require.
Third-party inspection adds independence. Where the owner or the code requires it, an external inspection organization witnesses the hold points and audits the documentation. Independent surveillance does not replace the contractor’s inspectors; it verifies that the quality assurance program is actually running on site. JSW provides third-party inspection and QA documentation support on API 1104 and ASME B31.3/B31.4/B31.8 projects across oil, gas, water, and chemical sectors.
Common Pipeline Welding Inspection Mistakes
- Inspecting only after welding is complete, which misses root and interpass defects that must be caught live.
- Accepting a weld on a verbal “it looks fine” instead of measuring against the documented acceptance criteria.
- Failing to verify welder qualification against the exact process, position, and thickness range of the joint.
- Reducing NDT extent to save cost without owner approval, which voids the QA record.
- Using uncalibrated gauges and temperature devices, which makes every recorded value questionable.
- Missing environmental control, such as welding in wind or rain without screens, which causes porosity and hydrogen pickup.
- Leaving documentation to the end of the job, so weld numbers, NDT reports, and traceability records no longer match.
Each of these mistakes is a failure of the QA system, not of the welders. When a project is behind schedule, the first pressure point is inspection. Our advice to owners is consistent: protect the hold points, because the cost of a skipped check is paid at the hydrostatic testing stage, where a missed defect becomes a leak, a re-test, and a cut-out in the ditch.
Preguntas frecuentes
What is the difference between NDT and destructive testing in pipeline welding?
Non destructive testing (NDT) examines a weld without damaging it, so the weld remains in service after the test. Destructive testing, used in procedure and welder qualification, cuts, bends, or breaks test coupons to prove the weld’s mechanical properties. Production welds are examined with NDT; destructive testing is reserved for qualification.
Which NDT method is best for pipeline welds?
There is no single best method. Radiographic testing (RT) provides a permanent record and is required by US regulations for regulated lines, while AUT is faster, safer, and better at sizing planar defects on large-diameter projects. The right combination is VT on all welds, RT or AUT per the code and owner specification, and MT or PT on repairs and attachments.
How much NDT is required on pipeline welds?
The governing code and the owner’s specification set the extent. US gas and liquids transmission regulations require radiography of girth welds, and many operators specify 100 percent RT or AUT on critical lines. Facility piping under ASME B31.3 bases examination extent on fluid service category. The inspection and test plan states the percentage for each weld class.
Who can perform pipeline welding inspection?
Visual inspection is performed by certified welding inspectors such as AWS CWI or CSWIP holders. NDT methods are executed and interpreted by personnel certified to ASNT SNT-TC-1A, ISO 9712, or the applicable national scheme, normally at Level II or above. All certifications must be current and documented in the project quality records.
What happens when a weld fails NDT?
The failed area is marked, recorded on the weld map, and repaired by a qualified welder following a documented repair procedure. The repair is re-examined with the same method that found the defect, plus MT or PT on the ground area. Every repair is logged, and a repeat failure rate above the project threshold triggers a process review, not just another repair.
Is AUT better than RT for pipeline weld examination?
AUT and RT answer different needs. AUT is faster, eliminates radiation exposure, and provides defect position and height data that support fracture assessment, which is why large-diameter and offshore projects prefer it. RT provides a permanent image that many regulators and owners still require. The choice belongs in the project specification, based on code, diameter, and acceptance philosophy.
What does a pipeline welding inspection checklist include?
The checklist covers three stages of checks. The pre-weld stage verifies the WPS, welder qualification, joint preparation, and preheat; the in-process stage checks the root pass, interpass temperature, and cleaning between passes; the post-weld stage checks cap profile, reinforcement, undercut, NDT extent, and documentation. Every check is a hold point tied to a written acceptance standard. The completed record links each weld number to the welder, the procedure, the NDT results, and the material traceability files.
How much does pipeline welding inspection cost?
Inspection cost is driven by four variables: the NDT methods required, the number of welds, access and line size, and the certification level of the personnel. RT and AUT are the most expensive methods per weld, while VT, MT, and PT are relatively low cost. The governing code fixes the required extent, so the main cost lever is the weld count and the repair rate, which is why a strong pre-weld inspection program pays for itself.
What are the acceptable limits for pipeline weld imperfections?
API 1104 defines the acceptance criteria for pipeline girth welds. Reinforcement height is limited to 1.6 mm on walls below 12.7 mm and 2.4 mm on heavier walls, and undercut depth is limited to 0.8 mm. Volumetric imperfections such as porosity and slag inclusions are assessed against the code’s size and distribution tables, and cracks of any size are rejectable. The acceptance limits in the inspection and test plan must match the qualified revision of the code.
A pipeline welding inspection checklist is the operating core of any QA program: verify the joint before welding, verify the weld while it is being made, verify the finished weld with the right NDT methods, and document every result against a written acceptance standard. The data is clear: disciplined welding and inspection practices cut European gas pipeline failure frequencies by more than eightfold over five decades, and most weld-related failures are preventable at the inspection stage. The system works when the hold points are protected and the records are honest, because a defect caught by NDT costs minutes while the same defect found at hydrostatic testing costs days of rework.
If you are preparing a welding inspection plan for a new transmission line, a repair weld program on an operating pipeline, or a complete QA package for a station tie-in, send our engineering team at JSW your pipe size, wall thickness, fluid, operating pressure, and governing code. We will confirm the compliant NDT approach and provide a quotation, and we can supply the inspection and welding equipment plus certified personnel to execute the work.





































 English
 Arabic
 Russian
 Spanish
 French
 Vietnamese
 Polish
 Thai
 Indonesian
 Turkish
 Portuguese